


Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / EDM-tyypit selitetyt: Käytännön opas CNC-sinker-EDM-koneluokkiin
EDM-tyypit selitetyt: Käytännön opas CNC-sinker-EDM-koneluokkiin
 2026.08.26
 Teollisuuden uutisia
Kysy kymmeneltä työkaluhuoneen johtajalta, mitä EDM-konetta he käyttävät, niin kuulet kymmenen muunnelmaa samasta vastauksesta: upotus, lanka tai reiän poraus. Uusia ostajia hämmentävä osa on koneeseen painettu ohjaustaso – ZNC, PNC tai CNC. Jos työhösi liittyy sokea muottipesä, jossa on muotoiltu elektrodi, käytännön päätös on yleensä ohjaustaso, ei prosessiperhe. Tämä opas alkaa tärkeimmistä EDM-prosessityypeistä, sen jälkeen vertailee kolmea uppoavaa EDM-ohjausarkkitehtuuria ja näyttää, mikä niistä sopii tyypilliseen myymälän budjettiin ja työmäärään.
EDM-tyyppien yleiskatsaus: uppo-, lanka- ja reiänporaus
Sähköpurkaustyöstö poistaa materiaalia kontrolloiduilla kipinöillä kahden elektrodin väliltä. Upotus-EDM muodostaa esikoneistetun elektrodin muodon työkappaleeseen dielektrisen nesteen alla. Lanka-EDM leikkaa reitin kiinteän työkappaleen läpi ohuella jännitteisellä langalla. Reikien poraus EDM käyttää pyörivää putkimaista elektrodia syvien, halkaisijaltaan pienien reikien tekemiseen. Mikro-EDM skaalaa saman periaatteen hyvin pieniin ominaisuuksiin. Näistä uppo-EDM on yleisin valinta muotin onteloihin, koska se voi tuottaa sokeita taskuja, ripoja ja teksturoituja pintoja, joihin lanka ei pääse.
| EDM-tyyppi | Prosessi | Paras | Elektrodi | Tyypillinen tulos |
|---|---|---|---|---|
| Sinker EDM | Muodostunut elektrodi syövyttää onteloa | Muotin ontelot, muotit, monimutkaiset 3D-muodot | Grafiitti tai kuparilohko | Sokeat ontelot hienolla tai teksturoidulla viimeistelyllä |
| Lanka EDM | Liikkuva lanka leikkaa osan läpi | Leimausmuotit, tarkkuuslävistystyökalut | Messinki- tai sinkitty lanka | Puhtaat reunat ja korkea mittatarkkuus |
| Reiän poraus EDM | Pyörivä putkielektrodi polttaa syvän reiän | Jäähdytysreiät, langan kierteityksen aloitusreiät | Putkimainen messinki- tai kuparielektrodi | Nopea syväporaus pienemmällä purseella |
| Micro EDM | Miniatyyri elektrodit alhaisella purkausenergialla | Mikromuotit, suuttimet, lääketieteelliset komponentit | Mikrosauva tai putkielektrodi | Erittäin hienoja yksityiskohtia ja pieniä ominaisuuksia |
Kompromissit eivät koske vain muotoa. Lanka-EDM:ssä ei ole sivuvoimaa ja se tuottaa erittäin puhtaat reunat, mutta se tarvitsee aloitusreiän ja leikkaa vain piirteiden läpi. Sinker EDM on erinomainen, kun elektrodi pääsee suoraan monimutkaiseen onteloon. Liikkeet, jotka arvioivat ensimmäistä konettaan, uppoavat EDM-koneet ovat edelleen joustavin sisääntulokohta, koska yhtä elektrodia voidaan käyttää uudelleen identtisten onteloiden erää varten.
Uppo-EDM:ssä toimintaperiaate on suoraviivainen: servopää pitää elektrodia, eristesäiliö ympäröi työstöaluetta ja työkappale istuu pöydällä kontrolloidulla kipinävälillä elektrodin ja osan pinnan välillä.
Yksinkertaistettu isometrinen näkymä uppo-EDM-järjestelmästä.
Sinker EDM -ohjaustasot: ZNC, PNC ja CNC
Kun valitset uppo-EDM:n, ohjausjärjestelmä määrittelee koneen kyvyn, hinnan ja sen vaatiman kuljettajan taidon tason. Markkinoilla on yleisiä kolme ohjausarkkitehtuuria: ZNC, PNC ja CNC. Niillä on sama mekaaninen perusta, mutta eroavat toisistaan siinä, kuinka suuri osa koneistusjaksosta on automatisoitu.
ZNC-koneet: Manuaalinen paikannus automaattisella Z-akselilla
ZNC tarkoittaa Z-akselin numeerista ohjausta. Kone käsittelee kipinäsyvyyden automaattisesti, kun taas käyttäjä asettaa X:n ja Y:n manuaalisesti ja hallitsee elektrodien asetuksia. Tämä on yksinkertaisin uppo-EDM-arkkitehtuuri ja käytännöllinen vaihtoehto työkaluhuoneisiin, joissa on kokeneet setterit ja pienet tuotantomäärät. Jos työnkulkusi on pieniä eriä, kompakti ZNC-450 uppoamisen EDM antaa sinulle hallitun kipinäsyklin ilman huippuluokan ohjausinvestointeja.
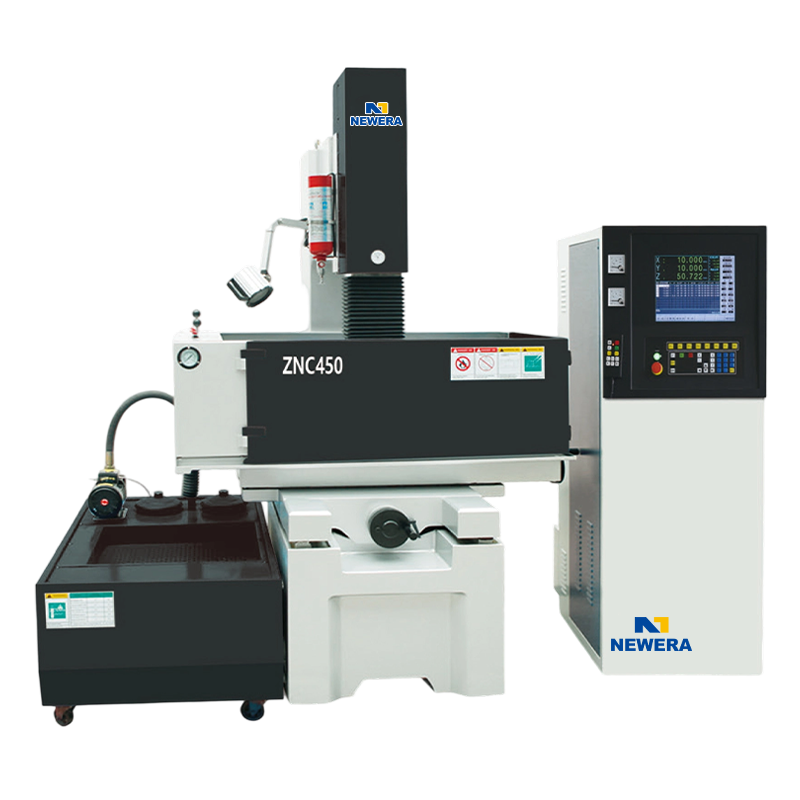 ZNC 450 EDM Die uppoamiskone/Sinker EDM valmistajat, yritys - Nantong Uusi Nantong New Era Technology Co., Ltd on kiinalainen OEM/ODM ZNC 450 EDM Die uppoamiskone/Sinker EDM valmistaja ja yritys, sumujärjestelmä... Näytä tuote →
PNC-koneet: ohjelmoidut sijainnit ja sekvenssit
PNC-koneet lisäävät muistia ja ohjelmoitavaa paikannusta. Käyttäjä voi tallentaa elektrodien paikat, kipinäsyvyydet ja huuhtelujaksot, mikä lyhentää asennusaikaa, kun muotissa on useita onteloita. Liikkeet, jotka tuottavat suurempia eriä tai usein toistuvia töitä, automaatio a PNC-450 uppoava EDM tarjoaa yleensä maksaa takaisin nopeasti johdonmukaisempien jaksojen ja vähemmän valvonnan ansiosta.
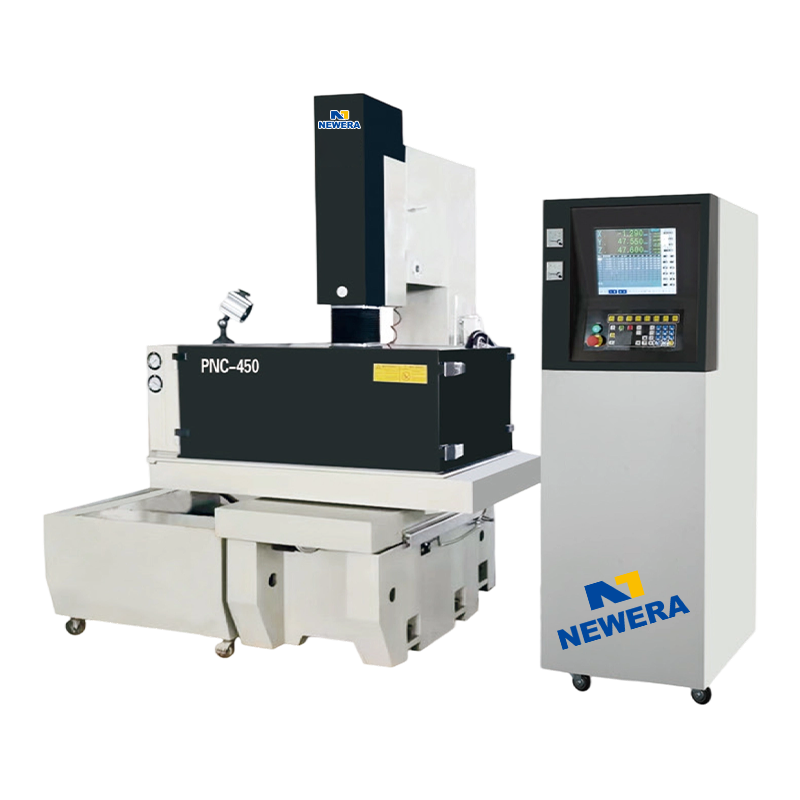 PNC 450 EDM Die uppoamiskone/Sinker EDM Manufacturers, Company - Nantong Uusi Nantong New Era Technology Co., Ltd on kiinalainen OEM/ODM PNC 450 EDM uppoamiskone/Sinker EDM valmistaja ja yritys, sumujärjestelmä... Näytä tuote →
CNC-koneet: Täysi moniakselikoneistus
CNC uppoavat EDM:t vievät konseptia pidemmälle täydellisellä moniakselisella koordinoinnilla. Ohjaus voi ohjata X-, Y-, Z- ja muita pyöriviä akseleita, kiertää elektrodia huuhtelun parantamiseksi, kartiomaisen tai kierteisen eroosion luomiseksi ja tukea valvomatonta ajoa työkalunvaihtojärjestelmillä. Tämä on kategoria, joka kannattaa valita erittäin tarkkaan muotti- ja meistityöhön, jossa toistettavuus ja pitkät valvomattomat ajot oikeuttavat korkeamman hinnan. Tämän luokan kone, kuten CNC-540 uppoava EDM , siirtää asennustyön käyttäjältä CAM-ohjelmaan.
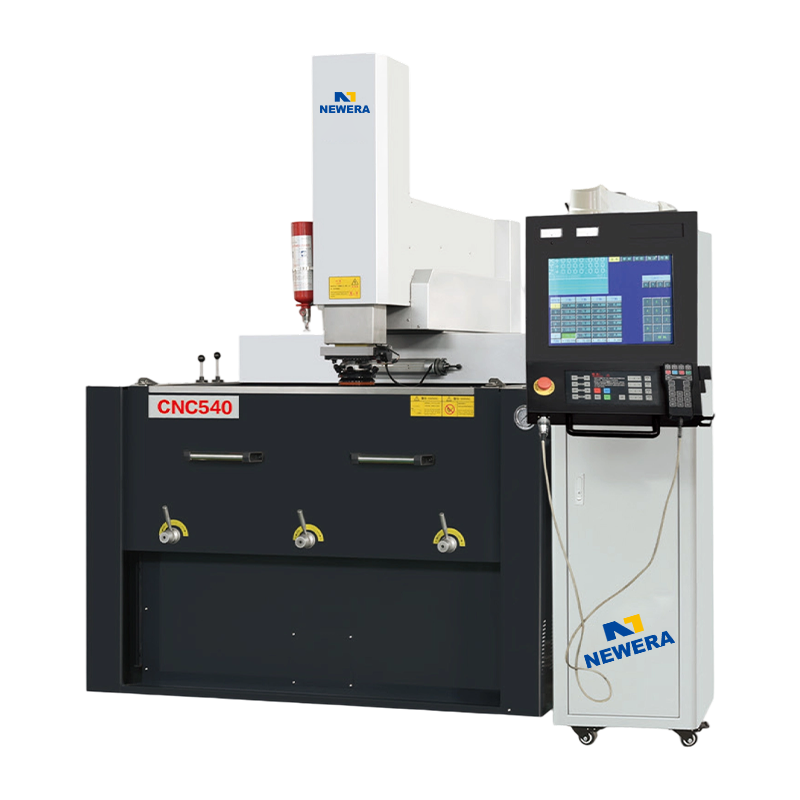 CNC 540 EDM:n upotuskoneen / upotuskoneen EDM-valmistajat, yritys - Nantong Uusi Nantong New Era Technology Co., Ltd on kiinalainen OEM/ODM CNC 540 EDM uppoamiskone/Sinker EDM valmistaja ja yritys, erittäin jäykkä... Näytä tuote →
ZNC-, PNC- ja CNC-ohjaustasojen suhteellinen vertailu. Korkeampi hintapiste tarkoittaa kalliimpaa konetta.
Kuinka valita oikea EDM-tyyppi
Ei ole universaalia vastausta. Päätöksen tulisi alkaa osan geometriasta ja sitten siirtyä tuotantovolyymiin. Koneistusteollisuudessa luotettavin tapa on sovittaa prosessiperhe ensin ominaisuuden muotoon ja valita sitten ohjaustaso sen mukaan, kuinka monta tuntia kone todella käy.
- Sokeat ontelot, joissa on muodostetut elektrodit, osoittavat uppoamis-EDM:ään.
- Karkaistun teräksen läpileikatut ääriviivat osoittavat lanka EDM:ää.
- Syvät jäähdytysreiät tai langankierrereiät osoittavat reiänporaukseen EDM:ää.
- Korkea sekoitus ja usein toistuvat työt tekevät PNC-koneesta houkuttelevan.
- Ympäri vuorokauden ilman valvontaa CNC ansaitsee etunsa.
- Pienet volyymit ja erittäin ammattitaitoiset kuljettajat voivat silti saavuttaa hyviä tuloksia ZNC:llä.
Ennen kuin hyväksyt budjetin, tarkista, mitä a sinker EDM voi realistisesti käsitellä joten et osta liikaa tarkkuutta tai alimitta työsäiliötä.
Usein kysyttyjä kysymyksiä EDM-tyypeistä
Mitä eroa on EDM:n ja sinker-EDM:n välillä?
EDM on laajempi prosessiperhe. Sinker EDM on erityinen tyyppi, joka käyttää muotoiltua elektrodia syövyttämään ontelo työkappaleeseen.
Mitkä ovat EDM:n kolme päätyyppiä?
Kolme päätyyppiä ovat uppo-EDM, lanka-EDM ja reiänporaus-EDM. Mikro-EDM on joskus listattu neljänteen kategoriaan.
Mikä EDM-tyyppi on paras muotin valmistukseen?
Sinker EDM sopii yleensä parhaiten muottipesäkkeisiin, koska se voi tuottaa sokeita, monimutkaisia muotoja muodostetulla elektrodilla.
Mitä ZNC tarkoittaa EDM-koneessa?
ZNC tarkoittaa, että Z-akselia ohjataan numeerisesti, kun taas X ja Y sijoitetaan manuaalisesti. Se on lähtötason ohjausarkkitehtuuri.
Onko CNC-EDM-kone lisäkustannusten arvoinen?
Liikkeissä, joissa käytetään moniontelomuotteja tai valvomattomia vuoroja, CNC-koneet maksavat yleensä takaisin alhaisempien työvoimakustannusten ja paremman toistettavuuden ansiosta.
Voiko lanka-EDM tehdä sokean ontelon?
Ei. Lanka-EDM leikkaa vain työkappaleen läpi, joten sokea ontelo vaatii tavallisesti uppo-EDM:n, jossa on muodostettu elektrodi.


Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä.
YHTEYSTIEDOT
Nantong New Era Technology Co., LTD
- Viiden tähden teollisuuspuisto, Chongchuanin alue, Nantong City, Jiangsun maakunta, Kiina
- PUH:+86-19851302688
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Mobiilipääte
NANTONG NEW ERA TECHNOLOGY CO., LTD Kaikki oikeudet pidätetään. CNC-työstökeskusten valmistajat Kiinan työstökeskustehtaat
