


Teollisuuden uutisia
CNC Sinker EDM-koneen valintaopas
 2026.07.23
 Teollisuuden uutisia
Valintaopas
Mikä on a Sinker EDM kone
A Sinker EDM kone muotoilee työkappaleen laskemalla muodostetun elektrodin materiaaliin samalla kun nopea sarja sähkökipinöitä syövyttää pintaa vastaamaan elektrodin geometriaa. Tämä prosessi, jota yleensä kutsutaan EDM-suuttimeksi, poistaa materiaalia hallitun kipinäeroosion avulla leikkausvoiman sijaan, minkä vuoksi kovuudella on vain vähän vaikutusta uppoavan EDM-koneen toimintaan. Elektrodi ja työkappale ovat upotettuina dielektriseen nesteeseen, ja jokainen kipinä poistaa pienen määrän materiaalia, kunnes valmis onkalo heijastaa elektrodin muotoa.
Muottien upotuskone, jota joskus kutsutaan myös ram-EDM-koneeksi, on vakiotyökalu muotinonteloiden, muottijäljennösten ja muiden monimutkaisten sisäisten geometrioiden tuottamiseen, joita on vaikea tai mahdoton saavuttaa pyörivällä leikkaustyökalulla. Nykyaikainen CNC uppoaa EDM lisää ohjelmoitavan akselin ohjauksen ja kiertoradan tämän ydinprosessin päälle, minkä vuoksi useimmat nykyiset EDM-koneiden hankinnat ovat CNC-pohjaisia eikä käsikäyttöisiä yksiköitä.
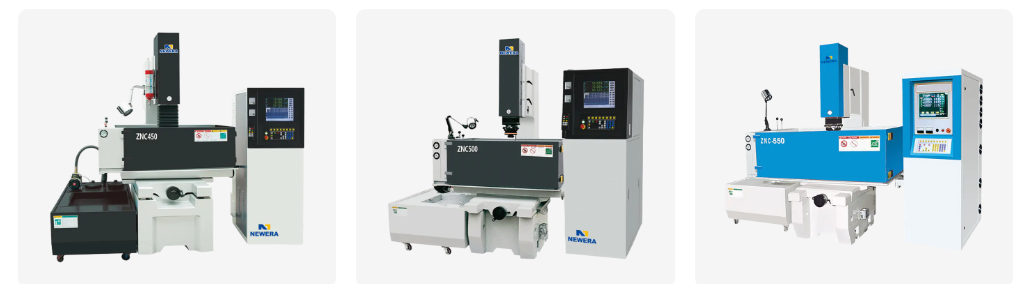
Kuinka EDM Die Sinking toimii
Spark Eroosiosykli
Materiaalin poisto tapahtuu tuhansien yksittäisten sähköpurkausten kautta joka sekunti, joista jokainen höyrystää mikroskooppisen määrän materiaalia sekä elektrodista että työkappaleesta. Koska myös elektrodi kuluu tämän jakson aikana, elektrodimateriaali ja purkausasetukset valitaan yhdessä tasapainottamaan poistonopeutta ja sitä, kuinka paljon elektrodin muotoa on säilytettävä viimeistelyä varten.
Dielektrisen nesteen rooli
Dielektrinen neste, tyypillisesti erikoisöljy, täyttää elektrodin ja työkappaleen välisen raon eristämällä raon, kunnes jännite kasvaa tarpeeksi laukaisemaan kipinän, ja huuhtelee sitten eroontuneet roskat pois. Tasainen nestekierto ja suodatus estävät roskat häiritsemästä myöhempiä purkauksia, mikä on osa sitä, miksi säiliön suunnittelu ja suodatuskapasiteetti ovat yhtä tärkeitä kuin generaattori itse.
Materiaalit, jotka on yleisesti koneistettu sinker-EDM:llä
Koska EDM poistaa materiaalia sähköisesti eikä mekaanisesti, mikä tahansa sähköä johtava materiaali voidaan yleensä työstää kovuudesta tai sitkeydestä riippumatta. Alla olevassa taulukossa esitetään materiaalit, jotka usein yhdistetään EDM-koneeseen.
| Materiaali | Tyypillinen kovuusalue | Koneistettavuus Sinker EDM:llä | Yhteinen käyttö |
|---|---|---|---|
| Karkaistu työkaluteräs | Jopa 60-65 HRC | Kovuus ei vaikuta siihen, koska poisto on lämpöä ja sähköistä | Ruiskumuotin ontelot |
| Titaaniseos | Kohtalainen kovuus, korkea sitkeys | Koneistettava huolimatta sitkeydestä, joka haastaa leikkaustyökalut | Ilmailu- ja lääketieteelliset komponentit |
| Volframikarbidi | Erittäin korkea kovuus | Koneistettava kipinäeroosion läpi, kun pelkkä hionta on hidasta | Leikkuutyökalujen sisäosat ja kulutusosat |
| Johtava keramiikka | Korkea kovuus, hauras | Koneistettava, jos se johtaa sähköä | Erikoistuneet kulutusta kestävät komponentit |
| Ruostumaton teräs | Kovuus kohtalaisesta korkeaan | Hyvä yleinen työstettävyys | Lääketieteelliset ja elintarvikelaatuiset työkalut |
Elektrodimateriaalin käyttö Die Sinker -koneessa
Elektrodin materiaalivalinta vaikuttaa kulumisnopeuteen, saavutettavaan viimeistelyyn ja siihen, kuinka hyvin hienot yksityiskohdat siirtyvät onteloon. Alla oleva kaavio näyttää yleisen käyttömallin tavallisille elektrodimateriaaleille uppoavassa EDM-koneessa.
Sinker EDM verrattuna lanka-EDM:ään ja CNC-jyrsintään
Sinker EDM on yksi monista tavoista tuottaa tarkkuusonkalo tai ominaisuus, ja sen vertaaminen lanka-EDM:ään ja CNC-jyrsintään auttaa selvittämään, mihin uppoamis-EDM-kone sopii parhaiten. Alla olevassa tutkakaaviossa on viisi käytännön ominaisuutta kaikilla kolmella menetelmällä.
- Sinker EDM
- Lanka EDM
- CNC jyrsintä
Materiaalin poistonopeus purkausvirran asetuksella
Purkausvirran nostaminen EDM-koneessa nopeuttaa materiaalin poistoa, mutta myös muuttaa pinnan viimeistelyä ja elektrodien kulumista, minkä vuoksi rouhinta- ja viimeistelyvaiheet kulkevat yleensä eri asetuksilla. Alla oleva viivakaavio havainnollistaa yleistä suhdetta purkausvirran ja suhteellisen poistonopeuden välillä.
Tyypillinen pintakäsittely koneistusvaiheittain
Uppoavan EDM-koneen pinnan viimeistely paranee, kun prosessi siirtyy rouhintaan asteittain hienompiin viimeistelyvaiheisiin. Alla oleva kaavio näyttää yleisen Ra-arvon mikrometreinä mitattuna, joka liittyy kuhunkin vaiheeseen.
Koneen luokka ja tekniset tiedot
Työsäiliön koon ja elektrodin painokapasiteetin sovittaminen tuotannon suurimpaan muottilohkoon tai -onteloon välttää projektin puolivälissä havaitsemisen, että kone on alimitoitettu. Alla olevassa taulukossa on ryhmitelty yleiset CNC uppoavat EDM-koneluokat yleisten eritelmien mukaan.
| Koneluokka | Työsäiliön koko | Elektrodin maksimipaino | Paikannustarkkuus |
|---|---|---|---|
| Pieni | 400 x 300 x 250 mm | 50 kg asti | Plus tai miinus 0,005 mm |
| Keskikokoinen | 650 x 450 x 350 mm | 150 kg asti | Plus tai miinus 0,005 mm |
| Suuri | 1000 x 700 x 500 mm | 500 kg asti | Plus tai miinus 0,008 mm |
| Erittäin suuri | 1500 x 1000 x 700 mm | 1000 kg asti | Plus tai miinus 0,01 mm |
Tyypillinen uppoava EDM-tuotannon työnkulku
Valmis onkalo, joka on valmistettu CNC-sinkker EDM:llä, kulkee yleensä saman laajan sekvenssin läpi osan monimutkaisuudesta riippumatta. Alla olevat vaiheet kuvaavat tätä yleistä kulkua.
- 1 Elektrodien suunnittelu ja valmistus
- 2 Työkappaleen asetus ja kohdistus
- 3 Roughing Pass
- 4 Puoli maalipassi
- 5 Maali Pass
- 6 Puhdistus ja tarkastus
Missä Sinker EDM-koneita käytetään
Die Sinking EDM Machine -työn tarkkuus ja kovuusriippumattomuus tekevät siitä vakiovalinnan useissa valmistusasetuksissa.
-
Muotti- ja die-ontelot
Ruiskuvalumuotti ja painevalutyökalut, joissa sisäisen ontelon geometriaa ei voida saavuttaa pyörivällä leikkaustyökalulla.
-
Ilmailu-avaruuskomponentit
Jäähdytysreiät ja monimutkaiset ominaisuudet titaani- ja superseososissa, joissa tavanomainen leikkaus on vaikeaa.
-
Lääketieteellisten laitteiden muotit
Hienoja yksityiskohtia vaativat ontelot, jotka tarvitsevat tasaisen viimeistelyn ja tiukan mittasuhteen pitkien tuotantoajojen aikana.
-
Karkaistu työkalut ja lävistimet
Lävistys- ja meistiosat koneistetaan kovettumisen jälkeen, koska materiaalin kovettunut tila ei vaikuta kipinäeroosioon.
Uppoavan EDM-koneen valmistajan valitseminen
Työskentely CNC-uppoamiskoneen EDM-konetoimittajan kanssa yleisen työstökoneiden jälleenmyyjän sijaan on yleensä järkevää, kun myymälä tarvitsee erityisiä ohjausohjelmistoja, säiliön kokoa tai automaatioominaisuuksia. Muutama käytännöllinen tarkistuspiste auttaa rajaamaan hakua OEM uppoava EDM-koneen vaihtoehdoista.
- Varmista, että ohjausjärjestelmä tukee työkaluohjelman tarvitsemia elektrodien liikekuvioita ja kiertosyklejä.
- Tarkista työsäiliön koko ja elektrodin painokapasiteetti suhteessa suurimpaan valmistuksessa odotettavissa olevaan muotiin tai ontelolohkoon.
- Tarkista servovaste ja välin ohjausteho, sillä tämä vaikuttaa siihen, kuinka tasaisesti kipinäväli säilyy pitkän viimeistelykierroksen aikana.
- Kysy generaattorityypistä ja siitä, kuinka purkausenergiaa säädetään rouhinta- ja viimeistelykertojen välillä.
- Tarkastele dielektrisen nesteen suodatusta ja kiertokapasiteettia, koska nesteen puhtaus vaikuttaa sekä viimeistelyn laatuun että elektrodien kulumiseen.
Useat ostajat odottavat stanssautuvaa EDM-koneiden valmistajaa Kiinassa, kun volyymi- tai räätälöintitarpeet kasvavat, mikä johtuu suurelta osin ohjausohjelmistojen kehittämisen, generaattorien suunnittelun ja mekaanisen rakennuskyvyn keskittymisestä yhdelle toimitusalueelle. Tämä on myös paikka, jossa automaattinen stanssaus EDM-kone, joka on rakennettu automaattisilla elektrodien vaihto- ja valvomattomilla sykliominaisuuksilla, on yleensä helpoin hankkia tavallisten manuaalisten säiliömallien rinnalla.
Valmistuksen tausta
Nantong New Era Technology Co., LTD on keskittynyt numeeristen ohjauskoneiden ja CNC-työstökoneiden kehittämiseen, suunnitteluun ja tuotantoon yli 20 vuoden ajan teknologian kehittämisestä, valmistuksesta ja myyntipalvelusta koostuvan tiimin tukemana.
- Kokemus 20 vuotta
- Liiketoimintamalli OEM- ja ODM EDM -koneiden kehitys
- Ydinominaisuus CNC-työstökoneiden suunnittelu ja valmistus
- Tila Tuotanto- ja asennuskeskus
OEM-EDM-koneiden valmistajana ja ODM-EDM-upotuskoneyrityksenä toimiva tiimi työskentelee asiakkaiden kanssa sovittaakseen koneen konfiguraation, kuten säiliön koon, generaattorin asetukset ja ohjausohjelmiston, valmistettaviin osiin, hyödyntäen alan jatkuvaa kehitystä ja tarkentaakseen koneen suunnittelua ajan mittaan.
Mitä tulee tarkistaa ennen Die Sinker -koneen ostamista
- Pyydä näyteontelokoe edustavalla materiaalilla ennen kuin sitoudut koko tilaukseen.
- Varmista, että ohjausohjelmisto tukee elektrodikirjastoa ja kiertoradakuvioita, joita työkaluohjelmasi jo käyttävät.
- Vahvista akselin liike ja säiliön koko suurin odotettu muottikappale, ei vain keskimääräinen osakoko.
- Tarkista, kuinka helposti kulutustarvikkeet, kuten suodattimet ja elektrodipidikkeet, voidaan hankkia jatkuvaa käyttöä varten.
- Keskustele ohjausjärjestelmän koulutuksesta ja asennustuesta, jotta uusia ohjelmia voidaan rakentaa ilman pitkää oppimiskäyrää.
Usein kysytyt kysymykset
-
Q1. Mikä on uppoutunut EDM-kone
Upotus-EDM-kone, jota kutsutaan myös stanker-EDM-koneeksi, muotoilee työkappaleen laskemalla muodostetun elektrodin materiaaliin, kun taas toistuvat sähkökipinät syövyttävät pintaa vastaamaan elektrodin muotoa.
-
Q2. Kuinka EDM-muotin uppoaminen toimii
Muotoiltu elektrodi ja työkappale upotetaan dielektriseen nesteeseen, ja sarja nopeita sähköpurkauksia näiden kahden välillä syövyttää materiaalia työkappaleesta elektrodin kuvion mukaisesti.
-
Q3. Mikä on uppoava EDM
Uppoava EDM on yleinen prosessin nimi uppo-EDM-koneen käyttämiselle onteloiden, kuten muotin ja muottijäljen, muodostamiseen hallitun kipinäeroosion avulla leikkaustyökalujen sijaan.
-
Q4. Mikä on ram EDM
Mäntä-EDM on toinen yleinen nimi uppo-EDM:lle, joka viittaa painimeen, joka ajaa elektrodin alaspäin työkappaleeseen koneistusjakson aikana.
-
Q5. Mitä materiaaleja EDM voi työstää
EDM toimii kaikilla sähköä johtavilla materiaaleilla, jotka kattavat useimmat työkaluteräkset, ruostumaton teräs, titaaniseokset, volframikarbidi ja erilaiset johtavat keraamit.
-
Q6. Voiko EDM koneella karkaistua terästä
Kyllä, koska materiaalin poisto tapahtuu sähköpurkauksen eikä leikkausvoiman avulla, kovuus ei juurikaan vaikuta prosessin toimintaan.
-
Q7. Voiko EDM koneella titaania
Kyllä, titaaniseokset koneistetaan yleisesti EDM:llä, erityisesti ilmailu- ja lääketieteellisten komponenttien osalta, joissa niiden sitkeys vaikeuttaa tavanomaista leikkaamista.
-
Q8. Voiko EDM leikata kovametallia
Kyllä, volframikarbidi on yleinen EDM-sovellus, erityisesti leikkaustyökalujen sisäosissa ja kulutusosissa, joissa hionta yksinään olisi hidasta ja vaikeaa.
-
Q9. Kuinka tarkkaa EDM-työstö on
Paikannustarkkuus hyvin huolletussa uppo-EDM-koneessa on yleensä noin plus tai miinus 0,005 mm, vaikka tarkka luku riippuu koneen luokasta ja prosessiasetuksista.
-
Q10. Millaisen pinnan viimeistelyn EDM voi saavuttaa
Pinnan viimeistely riippuu työstövaiheesta: karkeat siirrot jättävät karkeamman rakenteen ja viimeistelykäsittelyt voivat saavuttaa hienon, lähes peilitason pinnan.


Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä.
YHTEYSTIEDOT
Nantong New Era Technology Co., LTD
- Viiden tähden teollisuuspuisto, Chongchuanin alue, Nantong City, Jiangsun maakunta, Kiina
- PUH:+86-19851302688
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Mobiilipääte
NANTONG NEW ERA TECHNOLOGY CO., LTD Kaikki oikeudet pidätetään. CNC-työstökeskusten valmistajat Kiinan työstökeskustehtaat
