


Teollisuuden uutisia
Mitä minun tulee ottaa huomioon ennen VMC:n ostamista?
 2026.07.30
 Teollisuuden uutisia
Pikavastaus: Mitä minun pitäisi ottaa huomioon ennen VMC:n ostamista?
Ennen ostamista a pystysutaia koneistuskeskus , lyhyt vastaus on tämä: sovita karan teho ja nopeusalue materiaaliseokseesi, vahvista pöydän koko ja akselin liike peittää suurimman osan kuori, tarkista valun ja ohjaustien rakenteellinen jäykkyys, tarkista automaattisen työkalunvaihtajan kapasiteetti ja varmista, että CNC-ohjausalusta sopii ohjelmointityönkulkuusi. Paikannustarkkuus, jäähdytysnesteen ja sirun hallinta, automaatiovalmius sekä toimittajan valmistustausta täydentävät listaa. A VMC kone on pitkäikäinen tuotantoomaisuus, joten päätös on harvoin yksittäinen tietolehtinumero. Kyse on siitä, kuinka koko kokoonpano käyttäytyy todellisen osasekoituksen, siirtokuvion ja lattian asettelun mukaan.
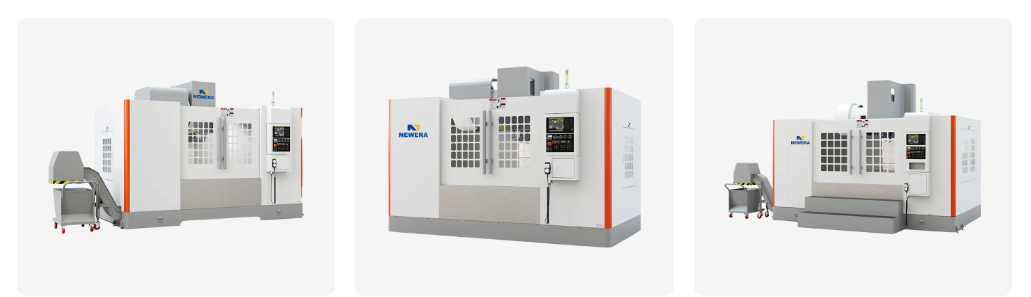
Alla olevissa osissa käydään läpi jokainen tekijä yksityiskohtaisesti, ja niissä on viitealueet, vertailukaaviot ja toimittajan arvioinnin tarkistuslista, jota ostajat käyttävät yleensä vaihtoehtojen rajaamisessa.
- Karan teho, nopeusalue ja vääntömomentti sovitettu tyypilliseen materiaaliisi
- Pöydän koko ja akselin kulku suhteessa suurimman osan kirjekuoreesi
- Rakenteellinen jäykkyys valun, ohjainten ja uurteiden suunnittelusta
- Työkalunvaihtajan kapasiteetti ja työkalun vaihtonopeus puolestasi monimutkaisuus
- CNC-ohjausalusta ja miten se sopii nykyiseen ohjelmointityönkulkuusi
- Paikannustarkkuus ja toistettavuus tarvitaan suvaitsevaisuusluokkaasi
- Automaatio yhteensopivuus lavanvaihtajiin, robottien lastaukseen tai tankojen syöttöön
- Toimittajan valmistushistoria ja myynnin jälkeinen tekninen tuki
Karan teho, nopeusalue ja vääntömomentti sopivat työkappaleihisi
Kara on osa a pystysuora koneistuskeskus joka määrittää suorimmin, mitä voit leikata, kuinka nopeasti ja kuinka siististi. Ilman materiaaliseosta valittu kara jättää joko nopeuden tai vääntömomentin pöydälle, ja ostajat huomaavat tämän usein vasta, kun kone on jo lattialla. Se auttaa ajattelemaan kolmessa laajassa karaluokassa yhden numeron sijaan.
Vakio vääntömomenttikarat
Noin 6 000 ja 10 000 rpm:n välillä pyörivä luokka suosii matalan ja keskinopeuden vääntömomenttia, joka sopii teräksen, valuraudan ja yleisen muottiteräksen rouhintaan, jossa lastukuormitus on tärkeämpää kuin pintanopeus. Liikkeet, jotka suorittavat raskaamman rautapitoisen materiaalin poiston, kallistuvat tyypillisesti tähän luokkaan.
Keskinopeuksiset tasapainotetut karat
Tämä alue ulottuu noin 10 000 15 000 rpm:stä, ja se on yleinen oletus sekatuotantolattioissa, joissa sekä teräskomponentit että alumiiniosat kulkevat saman läpi. VMC kone . Se on pikemminkin käytännöllinen keskitie kuin asiantuntijavalinta.
Nopeat karat
15 000 - 24 000 rpm ja toisinaan korkeampi vääntömomentti laskee alueen huipulla vastineeksi pintanopeudesta. Tämä luokka sopii alumiinirakenteisiin osiin, grafiittielektrodeihin ja hienomuotin viimeistelyyn, joissa pinnan laatu riippuu karan nopeudesta eikä raakaleikkausvoimasta.
| Karan luokka | Tyypillinen nopeusalue | Vääntömomentti | Sopivin materiaali |
|---|---|---|---|
| Vakio vääntömomentti | 6000-10000 rpm | Korkeampi vääntömomentti | Teräs, valurauta, muottiteräs |
| Keskinopeus tasapainotettu | 10 000 - 15 000 rpm | Tasapainotettu koko alueella | Teräksen ja alumiinin sekoitustuotanto |
| Suuri nopeus | 15 000 - 24 000 rpm | Pienempi vääntömomentti lähellä huippunopeutta | Alumiini, grafiitti, muotin viimeistely |
Pöydän koko, akselin liike ja koneen kokonaisjalanjälki
Pöydän koko ja X, Y, Z kulku määräävät suurimman osan, jonka voit ajaa, mutta ne myös määräävät, kuinka paljon lattiatilaa, nosturin välystä ja käytävän leveyttä kone vie myymälässäsi. A pieni pystysuora työstökeskus on suosittu työkaluhuoneissa ja prototyyppiliikkeissä juuri siksi, että se pitää jalanjäljen pienenä ja kattaa silti yleiset kannatin-, levy- ja kotelokoot.
Viite-X-akselin liike pystysuuntaisen koneistuskeskuksen kokoluokan mukaan
| VMC-luokka | Pöydän koko (noin) | X / Y / Z Matkailu |
|---|---|---|
| Pieni pystysuora työstökeskus | 600 x 400 mm | 500 / 400 / 400 mm |
| Normaali pystysuora työstökeskus | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Suuri pystysuora työstökeskus | 1500 x 800 mm ja enemmän | 1600 / 800 / 800 mm |
Raakalukujen lisäksi tarkista nosturin koukun korkeus, haarukkatrukin pääsy etu- ja sivupaneeleihin sekä sähkökaapin ovien välys avautua kokonaan huollon aikana. Monet ostajat mitoittavat koneen oikein, mutta unohtavat sen ympärillä olevan huoltovälin, mikä pakottaa myöhemmin hankalan layoutmuutoksen.
Rakenteellinen jäykkyys, valusuunnittelu ja tärinänhallinta
Jäykkyys määrittää kuinka a pystysuora koneistuskeskus käyttäytyy todellisessa leikkuukuormassa eikä tyhjäkäynnillä. Kone, joka näyttää paperilla samanlaiselta kuin kilpaileva malli, voi silti täristä, taipua tai menettää viimeistelyn laadun, kun raskas rouhinta alkaa, ja ero johtuu yleensä valurakenteesta eikä moottorin koosta.
Etsi leveä pilarin pohja, paksu sisäinen uurre pöydän alta, symmetrinen lämpörakenne pilarin vasemman ja oikean puolen väliltä ja joko laatikkomainen tai lineaarinen ohjausurarakenne, joka on sopivan kokoinen tyypilliselle leikkaussyvyydelle. Laatikot suosivat yleensä raskasta rouhintavakautta, kun taas lineaariset ohjaimet suosivat nopeaa liikenopeutta ja pienempää kitkaa. Kumpikaan ei ole yleisesti parempi; oikea valinta riippuu siitä, kallistuuko kappaleseos raskaaseen massan poistoon vai nopeampiin, kevyempiin viimeistelyihin.
Tärinä ja lämpöstabiilisuus
Kysy, kuinka karan kotelo hallitsee lämpöä pitkän käyttöajan aikana, koska karan lämpökasvu on yksi yleisimmistä syistä mittapoikkeamiseen pitkän työvuoron aikana. Hyvin uurrettu valu yhdistettynä karan jäähdytysvaippaan pienentää eroa koneesta aamulla irrotetun ensimmäisen osan ja myöhemmin vuorossa olevan kahden sadasosan välillä.
Automaattisen työkalun vaihtajan kapasiteetti ja työkalun vaihtonopeus
Automaattinen työkalunvaihtaja tai ATC on paikka, jossa sykliaika usein voitetaan tai menetetään monimutkaisissa osissa. Kaksi lukua merkitsee eniten: makasiinikapasiteetti, joka kertoo kuinka monta työkalua kone pystyy pitämään valmiina, ja työkalun vaihtoaika, joka kertoo kuinka nopeasti kone vaihtaa toimintojen välillä.
Vertailutyökalumakasiinikapasiteetti tuotantosekoitusvaatimuksen mukaan
Kauppa, jossa on pieni määrä toistuvia osia, tarvitsee harvoin yli kuudestatoista-kaksikymmentä työkalupaikkaa. Useita eri osanumeroita viikossa leikkaava työpaja hyötyy suuremmasta makasiinista, koska vähemmän manuaalisia työkalujen vaihtoja työpäivän aikana merkitsee suoraan karan käyttöaikaa. Työkalun vaihtonopeudella on eniten merkitystä osissa, joissa työkaluja vaihdetaan usein, kuten yksityiskohtaiset muottipesät tai osat, joissa on monia pieniä ominaisuuksia.
CNC-ohjausjärjestelmä ja ohjelmointiliittymä
Ohjausalusta a VMC kone muokkaa päivittäistä käyttökokemusta enemmän kuin lähes mikään muu yksittäinen komponentti. Toimiva kara yhdistettynä säätimeen, jonka kanssa ohjelmoijien mielestä on hankala työskennellä, ei suorita tekniset tiedot käytännössä.
Jäähdytysnestejärjestelmät, sirujen poisto ja koteloiden suunnittelu
Jäähdytysnesteen toimitus ja lastunhallinta näkyvät harvoin ostajien tarkistuslistan kärjessä, mutta ne vaikuttavat suoraan työkalun käyttöikään, syklin kestoon ja siihen, kuinka paljon manuaalista puhdistustyötä myymälä kuluttaa joka työvuoro.
Jäähdytysnesteen toimitusvaihtoehdot
Tulvajäähdytysneste hoitaa useimmat yleiset jyrsintätyöt, kun taas karan jäähdytysnesteestä tulee tärkeä syvien reikien poraus ja kierteet, joissa lastun poistaminen syvyydessä on muuten vaikeaa. Korkeapaineiset jäähdytysnestevaihtoehdot auttavat lastujen rikkoutumisessa kumimaisissa tai pitkissä lastumateriaaleissa.
Sirujen evakuointi ja täysi kotelo
Ruuvityyppinen tai saranoitu hihnakuljetin pitää lastut liikkumaan pois työalueelta automaattisesti sen sijaan, että se vaatisi manuaalista haravointia taukojen aikana. Täysin suljettu työalue vähentää jäähdytysnestesumulle altistumista liikkeessä ja pitää lastut erillään, mikä on tärkeämpää, kun karan nopeus ja materiaalin poistonopeus kasvavat.
Paikannustarkkuus ja toistettavuus
Paikannustarkkuus kuvaa kuinka lähelle kone pääsee käskettyä koordinaattia, kun taas toistettavuus kuvaa sitä, kuinka johdonmukaisesti se palaa samaan pisteeseen useiden syklien aikana. Useimmissa yleisissä töissä toistettavuudella on enemmän merkitystä päivittäin, koska se määrittää osittaisen johdonmukaisuuden koko tuotantoajon aikana. tarkkuus VMC-kone .
- 0,010 mm Tyypillinen toistettavuus, turistiluokka
- 0,006 mm Tyypillinen toistettavuus, vakioluokka
- 0,003 mm Tyypillinen toistettavuus, tarkkuusluokka
Pienemmät arvot osoittavat tiukempaa toistettavuutta koneluokissa
Palautemenetelmällä on tässä suora rooli. Puolisuljetun silmukan järjestelmät luottavat moottorin pyörivään kooderiin paikan päättelemiseksi, kun taas suljetun silmukan järjestelmät lisäävät lineaarisen asteikon itse akseliin pöydän todellisen sijainnin mittaamiseksi, mikä kompensoi kuularuuvin kulumista ja lämpölaajenemista ajan myötä. Ostajat, jotka kohdistavat tiukkaan toleranssiluokkaan a tarkkuus VMC-kone kannattaa kysyä tarkemmin, mikä palautemenetelmä on sovitettu sen sijaan, että se oletetaan pelkästään hintatasosta.
Automaatioyhteensopivuus: Lavanvaihtajat, robottien lastaus ja tankojen syöttö
Vaikka automaatio ei kuuluisikaan alkuperäiseen hankintaan, kannattaa myöhemmin varmistaa, tukeeko konearkkitehtuuri sitä. Automaation lisääminen koneeseen, jota ei ole koskaan suunniteltu sitä varten, on paljon vaikeampaa kuin aloittaa oikeista pääsyporteista ja ohjausliitännöistä alusta alkaen.
- Manuaalinen lastaus, jossa yksi kuljettaja hoitaa yhtä konetta, sopii pienille volyymeille tai erittäin vaihteleviin osaajoihin
- Robottisoluintegraatio, jossa kuusiakselinen robottivarsi lataa ja purkaa osia telineestä samalla kun käyttäjä hallitsee useita koneita kerralla
- Lavapoolijärjestelmät, joissa useat esiladatut lavat ovat automaattisesti jonossa, joten kara jatkaa leikkaamista käyttäjän käyntien välillä
- Laajennettu valvomaton tai sammutettu toiminta, jossa yhdistyvät lava-altaat, prosessin mittaus ja työkalun käyttöiän valvonta yön yli tapahtuvaa tuotantoa varten
VMC-tyypin sovittaminen sovellukseesi: muottien valmistus, autojen osat ja yleinen koneistus
Kaikki sovellukset eivät paina samoja tekijöitä yhtä paljon. Kauppa keskittyi VMC muottien valmistukseen asettaa jäykkyyden ja toistettavuuden etusijalle raakaläpäisykyvyn edelle, kun taas myymälässä on autonosien VMC-kone linja asettaa tyypillisesti etusijalle syklin ajan, automaatiovalmiuden ja tasaisen suorituskyvyn pitkillä tuotantoajoilla.
- Pieni pystysuora työstökeskus
- Vakio Vertical Machining Center
- Tarkkuus / Custom Vertical Machining Center
| VMC tyyppi | Ensisijainen sovellus | Avaimen vahvuus |
|---|---|---|
| Pieni pystysuora työstökeskus | Prototyyppiliikkeet, työkaluhuoneet | Pieni koko, pienempi lattiatilan tarve |
| Normaali pystysuora työstökeskus | Yleistyöpaja, autonosien VMC konetyöt | Tasapainoinen nopeus, matka ja jäykkyys |
| Tarkkuus / Custom VMC | VMC muottien valmistukseen, detail parts | Tiukka toistettavuus, lämpöstabiilisuus |
Pystytyöstökeskuksen valmistajan tai toimittajan arviointi
Tekniset tiedot kertovat osan tarinasta, mutta valmistustausta a pystysuora koneistuskeskus manufacturer or pystysuora koneistuskeskus supplier kertoo loput. Kaksi konetta, joilla on lähes identtiset tekniset tiedot, voivat silti toimia hyvin eri tavalla vuosien aikana riippuen siitä, kuinka johdonmukaisesti ne on rakennettu ja tuettu.
| Arviointialue | Mitä etsiä |
|---|---|
| Valmistushistoria | Vuosia aktiivisesti konemallien suunnittelua ja tuotantoa, komponenttien hankintaa talon sisällä |
| Räätälöintimahdollisuus | Tuki OEM- ja ODM-pyyntöille, konfiguroitava kara, taulukko ja ohjausvaihtoehdot |
| Myynnin jälkeinen tuki | Teknisen opastuksen saatavuus, varaosien saatavuus, etädiagnostiikkatuki |
| Tuotannon johdonmukaisuus | Toistettava geometria ja kalibrointiprosessi tuotantoyksiköissä |
| Dokumentaatio | Selkeät käyttöohjeet, huoltoaikataulut, johdotukset ja parametriviitteet |
Ostajat etsivät a mukautettu pystysuora työstökeskus konfiguraation tulee varmistaa keskustelujen alussa, voiko toimittaja säätää karan kartiomaisuutta, pöydän mittaa, ohjata tuotemerkkiasetuksia ja automaatiorajapintaa mukautettu VMC-valmistaja sen sijaan, että löytäisimme joustavuuden rajat myöhään prosessissa.
Yleisiä VMC-konetta valittaessa vältettävät virheet
- Alimitoitettu karan teho osasekoituksen raskaimmalle materiaalille keskimääräisen työn sijaan
- Huoltoselvityksen huomioiminen koneen ympärillä kaapin ovia, jäähdytysnestesäiliön pääsyä ja tulevaa automaatiota varten
- Näkymä jäähdytysnesteen suodatukseen syntyvien materiaalilastujen tarpeet
- Valitsemalla puhtaasti otsikon nopeuslukuja jättäen samalla väliin jäykkyyden ja toistettavuuden tarkastelun
- Kuljettajan koulutusajan aliarviointi tarvitaan tuntemattomaan ohjausliittymään
- Hoidetaan an edullinen VMC-kone hakua syynä jättää väliin jäykkyys- tai tarkkuustarkistus, kun hyödyllisempi tapa on tunnistaa, mitkä tekniset tiedot ovat todella tärkeitä osasekoituksellesi ennen vaihtoehtojen vertailua
Alan kysyntä ja miksi pystysuuntaiset koneistuskeskukset ovat edelleen ydininvestointi
Pystysuuntaisten työstökeskusten kysyntä on pysynyt joustavana, koska ne kattavat laajan valikoiman kappalegeometrioita suhteellisen pienikokoisella jalanjäljellä. Toimialan markkina-analyysi ennustaa maailmanlaajuisen vertikaalisen koneistuskeskussegmentin kasvavan arvioidusta 7,6 miljardia dollaria vuonna 2025 ja lähes 9,9 miljardia dollaria vuoteen 2031 mennessä , mikä kuvastaa tasaista vuotuista kasvua (Lähde: Vertical Machine Centerin markkinaennuste, 2026–2031). Erillinen toimialatutkimus sijoittaa vertikaalisen segmentin karkeasti 61 prosentin osuudella laajemmista työstökeskusmarkkinoista vuonna 2026, mikä heijastaa sitä, kuinka monet valmistajat suosivat vertikaalisten konfiguraatioiden joustavuutta ja kustannustehokkuutta muihin konetyyppeihin verrattuna (Lähde: Koneistuskeskusten markkinakoko ja mahdollisuudet, 2026–2033).
- 9,9 miljardia dollaria VMC-segmentin ennustettu arvo vuoteen 2031 mennessä
- 61 % Koneistuskeskusten pystysegmentin osuus, 2026
- 45 % Aasian ja Tyynenmeren osuus koneistuskeskusten kysynnästä, 2026
Tämä kasvu johtuu suurelta osin autokomponenttien tuotannosta, muotti- ja muottityöstä sekä yleisestä teollisesta työstyksestä, kolmesta alueesta, joilla pystysuora koneistuskeskus on edelleen käytännöllinen oletusvalinta valmistajille, jotka punnitsevat joustavuutta lattiapintaan ja asennusaikaan.
Tietoja Nantong New Era Technology Co., LTD:stä
Nantong New Era Technology Co., LTD on erikoistunut numeeristen ohjauskoneiden ja CNC-työstökoneiden kehittämiseen, suunnitteluun ja tuotantoon yli kahdenkymmenen vuoden ajan, ja sitä tukee omistautunut tiimi teknologian kehittämisessä, valmistuksessa ja myyntipalvelussa. Kuten a VMC kone manufacturer toimiva vakiintunut pystysuora koneistuskeskus factory Kiinassa yritys on jatkuvasti omaksunut edistyneen teknisen kehityksen kotimaasta ja ulkomailta ja kasvanut valmistajaksi, jolla on täydellinen tuotanto- ja kokoonpanokapasiteetti.
Toimii sekä OEM:nä Pystytyöstökeskuksen valmistaja ja ODM VMC kone China kumppani, Nantong New Era Technology keskittyy tarjoamaan asiakkaille käytännöllisiä ratkaisuja ja johdonmukaista tuotelaatua, jota tukee reagoiva palvelu, olipa vaatimus sitten vakiokokoonpano tai räätälöidympi asennus sen kautta. CNC-pystytyöstökeskuksen valmistaja kyky.
Usein kysytyt kysymykset
-
Q1: Mihin VMC-konetta käytetään?
Pystytyöstökeskusta käytetään metallin ja muiden teknisten materiaalien jyrsimiseen, poraamiseen, kierteitykseen, poraamiseen ja muotoiluun, yleensä kiinnikkeisiin, koteloihin, levyihin ja muottionteloihin.
-
Q2: Miksi valita pystysuora työstökeskus?
Pystytyöstökeskus tarjoaa suoraviivaisen asennuksen, selkeän näkyvyyden leikkausalueelle ja pienemmän jalanjäljen verrattuna moniin muihin kokoonpanoihin yleisessä osien valmistuksessa.
-
Q3: Mitkä ovat VMC:n pääkomponentit?
Keskeisiä komponentteja ovat kara ja moottori, akselirakenne kuularuuveilla ja ohjausteillä, työpöytä, automaattinen työkalunvaihtaja, CNC-ohjauskaappi ja jäähdytysjärjestelmä.
-
Q4: Kuinka CNC ohjaa VMC-konetta?
CNC-ohjain lukee ohjelmoidut ohjeet ja koordinoi kunkin akselin servomoottorit, karan kierrosluvun ja työkalun vaihtajan takaisinkytkentälaitteiden avulla korjaamaan asemaa koneistuksen aikana.
-
Q5: Mitä toimintoja VMC voi suorittaa?
Pystytyöstökeskus voi suorittaa tasojyrsintä-, urajyrsintä-, poraus-, kierteitys-, kalvaus-, poraus- ja muotoprofilointia sekä muottiontelon viimeistelyä monille osatyypeille.
-
Q6: Tuetko OEM- ja ODM-tuotteita?
Tukea.
-
Q7: Miksi valita meidät?
Riippumaton tutkimus- ja kehitystyö, ammattitaitoinen tiimi, jolla on pitkä historia.
-
Q8: Voiko pakkaus varmistaa tuoteturvallisuuden?
Voi.
-
K9: Mitä eroa on VMC:llä ja vaakasuuntaisella työstökeskuksella?
VMC:ssä on pystykara, joka sopii litteisiin osiin ja muottitöihin yksinkertaisemmalla asennuksella, kun taas vaakasuuntainen työstökeskus suosii raskasta monipuolista tuotantoa lavaautomaatiolla.
-
Q10: Kuinka määritän oikean pöydän koon osilleni?
Aloita suurimmasta osakuoresta sekä kiinnityksestä ja työkalun välyksestä, ja vertaa sitä sitten tarkasteltavien pystysuoraan työstökeskusmallien X-, Y- ja Z-matkaan.


Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä.
YHTEYSTIEDOT
Nantong New Era Technology Co., LTD
- Viiden tähden teollisuuspuisto, Chongchuanin alue, Nantong City, Jiangsun maakunta, Kiina
- PUH:+86-19851302688
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Mobiilipääte
NANTONG NEW ERA TECHNOLOGY CO., LTD Kaikki oikeudet pidätetään. CNC-työstökeskusten valmistajat Kiinan työstökeskustehtaat
