


Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Viiden akselin gantry CNC: Täydellinen ostajan opas suuren mittakaavan tarkkuuskoneistukseen
Viiden akselin gantry CNC: Täydellinen ostajan opas suuren mittakaavan tarkkuuskoneistukseen
 2026.09.16
 Teollisuuden uutisia
Kun 3-metrinen ilmailurunko saapuu myymälään, työstöstrategiassa ei ole kyse pelkästään karan nopeudesta. Kyse on siitä, pystyykö yksi puristus pitämään toleranssin osan koko pituudelta. Viisiakselinen portaali-CNC-kone vastaa tähän kysymykseen yhdistämällä suuren siltatyylisen kehyksen viiteen samanaikaisen liikkeen akseliin.
Johtopäätös ensin: viisiakselinen portaali-CNC on käytännöllisin tapa koneistaa suuria, monimutkaisia työkappaleita yhdellä kokoonpanolla. Vähemmän käsittelyjä tarkoittaa parempaa tarkkuutta, alhaisempia kiinnityskustannuksia ja lyhyempää kokonaissyklin aikaa. Tämän artikkelin loppuosassa kerrotaan, kuinka rakenne toimii, mitkä tekniset tiedot ovat tärkeitä ja missä tämä koneluokka ansaitsee säilyvyyden.
Mikä on viisiakselinen gantry-CNC-kone?
Portaalikone on rakennettu kahden lattiaan asennetun pilarin ympärille, jotka tukevat poikkipalkkia. Karan pää kulkee palkin päällä, kun taas työkappale istuu pöydällä pilarien välissä. Verrattuna C-runkoiseen pystykoneistuskeskukseen, portaalirakenne tarjoaa paljon paremman jäykkyyden hintayksikköä kohden, kun työskentelyalue ylittää noin 2 metriä.
"5-akselinen" osa tarkoittaa kolmea lineaarista akselia (X, Y, Z) sekä kahta pyörivää akselia. Useimmissa viisiakselisissa portaalikonfiguraatioissa pyörivät akselit ovat A-akseli (kallistus X:n ympäri) ja C-akseli (kierto Z:n ympäri), jotka on rakennettu karan päähän. Jotkut mallit sijoittavat sen sijaan pyörivät akselit pöydälle, mikä on parempi erittäin raskaille työkappaleille.
Eron ymmärtäminen on helpompaa, jos aloitat portaalin työstökeskuksen perusteet ja vertaa sitten pään tyylivaihtoehtoja.
Alla olevassa piirustuksessa on esitetty viisiakselisen portaalin CNC-koneen tyypilliset rakennemoduulit.
Viisiakselinen, 3 2 tai kolmiakselinen: Liikkeen sovittaminen osaan
Kaikki suuret osat eivät tarvitse samanaikaista viisiakselista koneistusta. Monia prismaattisia osia käsittelee täydellisesti kolmiakselinen portaali tai 3 2 asentopää. Päätös riippuu siitä, kuinka monelle sivulle sinun on päästävä, ovatko pinnat muotoiltuja ja kuinka usein sinulla on varaa kiinnittää uudelleen.
| Kyky | 3-akselinen portaali | 3 2 asento | 5-akselinen samanaikaisesti |
|---|---|---|---|
| Asetukset viisipuoliselle osalle | 4–6 | 2–3 | 1 |
| Kulmaiset reiät ja portit | Manuaalinen indeksointi | Kyllä | Kyllä |
| Monimutkainen 3D-muotoilu | Rajoitettu | Porrastettu viimeistely | Yksikertainen viimeistely |
| Ohjelmointiponnistus | Matala | Keskikokoinen | Korkea |
| Suhteellinen investointi | Matalaest | Mid | Korkeaest |
Asetukset vaaditaan tyypilliselle viisipuoliselle suurelle osalle
Havainnollistava vertailu; todellinen asetusten määrä riippuu osan geometriasta ja koneen kokoonpanosta.
Käytännöllinen takeaway: jos osat ovat enimmäkseen litteitä, joissa on satunnaisia kulmikkaita reikiä, 3 2 portaali säästää rahaa ja vähentää ohjelmointiriskiä. Jos koneistat turbiinien siipiä, juoksupyöriä, muottikappaleita, joissa on yhdistelmäkaareja, tai osia, joissa on vaikeapääsyisiä altaleikkauksia, samanaikainen viiden akselin liike on ainoa tapa viimeistellä ne tehokkaasti.
Tärkeimmät tiedot, jotka on tarkistettava ennen ostamista
Työkuori ja pöytä
Pylväiden välinen etäisyys määrittää työkappaleen suurimman leveyden. Y-akselin liike määrittää syvyyden, jonka voit saavuttaa pöydän edestä, ja Z-akselin liike ohjaa kappaleen enimmäiskorkeutta ja työkalun pituutta. Mittaa aina valaisin myös kirjekuoreen, ei vain osaa.
- X-akselin liike: normaalisti 3 - 12 m portaalikoneissa
- Pilarien välinen etäisyys: valitse 300–500 mm leveämpi kuin suurin testattu työkappale
- Pöydän kuormitus: tarkista se todellisella työkappaleella plus kiinnikkeen painolla
Karan suorituskyky
Karan teho ja vääntömomentti määräävät, kuinka paljon materiaalia voit poistaa yhdellä ajokerralla. 10 000–15 000 rpm 30–60 kW:n kara kattaa useimmat alumiiniset ilmailu- ja muottiterässovellukset. Jos kyseessä on titaani tai Inconel, etsi pienempi nopeus, suurempi vääntömomentti ja tukeva HSK- tai Capto-liitäntä.
Akselikokoonpano ja pyörivä pää
Tarkista, ovatko pyörivät akselit haarukkatyyppistä päätä, kääntöpäätä vai pöytäpohjaista mallia. Haarukkapäät ovat yleisiä samanaikaisessa viiden akselin työssä, koska ne mahdollistavat paremman työkalun ulottuvuuden ja vähemmän häiriöitä poikkipalkkiin. Erittäin raskaille työkappaleille pöytäpohjainen rakenne B/C-kiertoakselilla voi olla turvallisempi valinta.
Ohjaus- ja CAM-yhteensopivuus
Viisiakseliset portaalikoneet riippuvat CNC:n kyvystä käsitellä kinemaattista muuntamista, työkalun keskipisteen (TCP) ohjausta ja törmäysten välttämistä. CAM-jälkiprosessorin on vastattava tarkasti pään kinematiikkaa. Pyydä rakentajalta jälkikäsittelijöiden luettelo ennen tilauksen allekirjoittamista.
Missä se kannattaa: sovellukset, jotka tarvitsevat viisiakselisen portaalin
Viisiakselinen portaali-CNC ei ole yleiskäyttöinen kone. Se ansaitsee hintansa, kun työkuori on suuri, osa on monimutkainen ja uudelleenkiinnitys on kallista tai riskialtista. Kolme sovellusryhmää hallitsee kysyntää.
Ilmailu ja puolustus
Monoliittiset alumiinirungot, siipirivat, suojukset ja laipiot yhdistävät pitkät mitat ohuet seinät ja viisipuolinen koneistus. Portaalirakenne tukee pitkää X-akselia, kun taas pyörivä pää saavuttaa kulmissa olevat kiinnitystaskut siirtämättä osaa. Yksi asetus vähentää myös geometristä virhettä ominaisuuksien välillä.
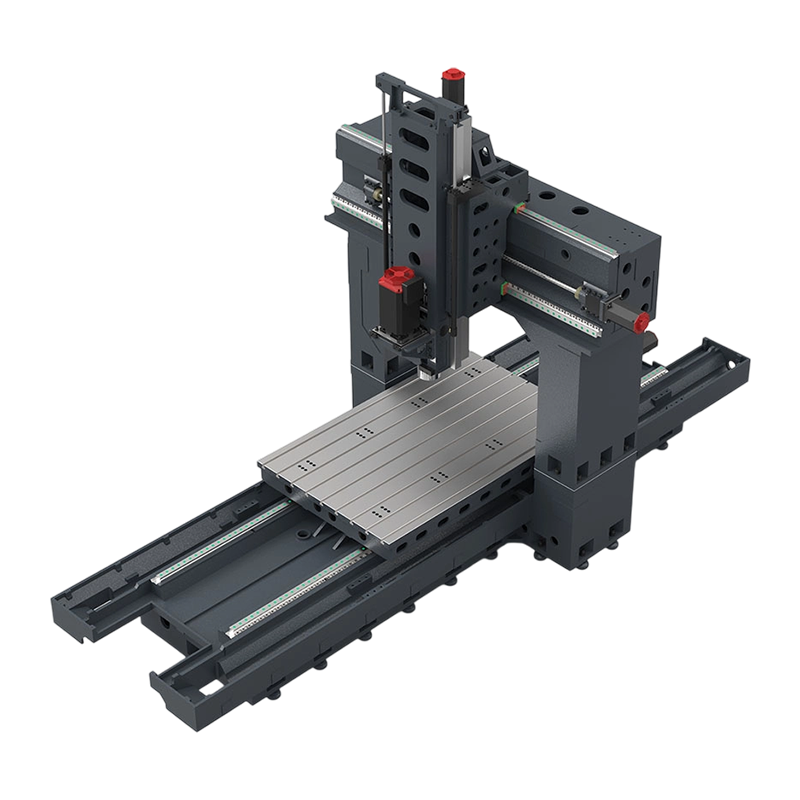 PL2518 Gantry-koneistuskeskus suurille rakenneosille Tämä viisiakselinen portaalikone sopii pitkille alumiiniosille ja leveille muottipinnoille tarjoten suuren työskentelyalueen ja parannetun karan tehon. Sen helppopääsyinen pöytä ja älykkäät säätimet vähentävät asennusaikaa ja parantavat viimeistelytehoa. Näytä tuote →
Suurien muottien ja muottien valmistus
Autojen ulkopaneelin muotit, suuret muoviset ruiskumuotit ja painevalutyökalut vaativat jatkuvaa pintakäsittelyä laajoilla alueilla. Viisiakselinen portaali pitää työkalun kohtisuorassa pintaan nähden, mikä tuottaa paremman viimeistelyn ja leikkaa paljon vähemmän käsinkiillotusta. Sama kone pystyy käsittelemään grafiittielektrodeja, kun se on varustettu sopivalla karalla ja pölynpoistolla.
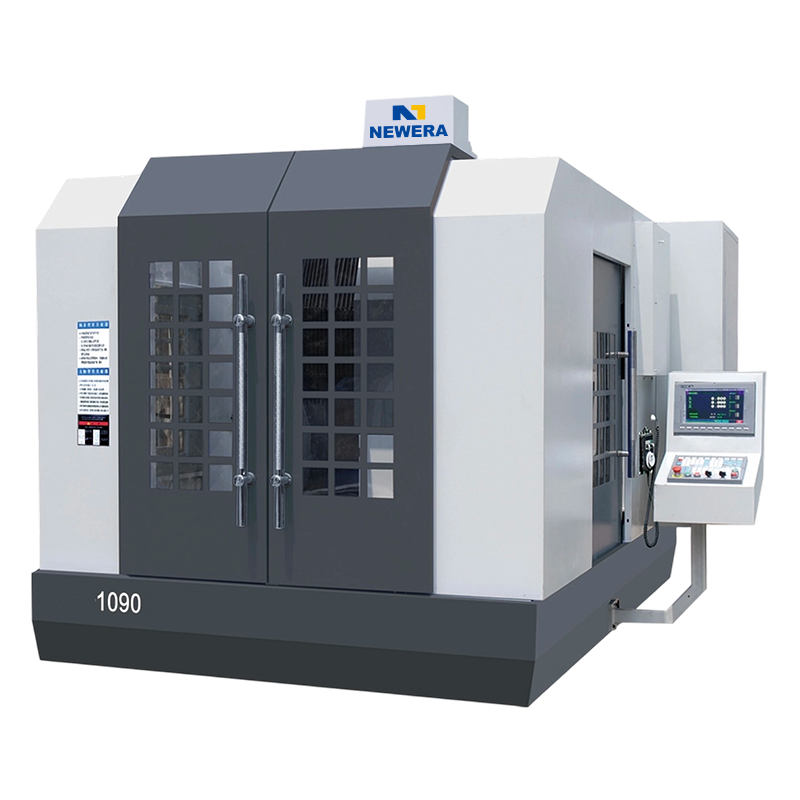 NE1090 CNC-pukkijyrsinkone ylisuurille työkappaleille Tämä portaalimylly on suunniteltu suurille muoteille ja koteloille pystysuuntaisten työstökeskuksen rajojen ulkopuolella, ja se käyttää valurautarakennetta ja nopeita keraamisia laakereita jäykkyyden ja tarkkuuden takaamiseksi. Sen syvä Z-akselin ulottuma käsittelee onteloita, joihin muut koneet eivät pääse käsiksi. Näytä tuote →
Energia, rautatie ja raskaat kalusto
Tuuliturbiinien siipien muotit, kaasuturbiinien kotelot, kiskovaunujen telirungot ja suuret vaihteistot ylittävät usein pystysuoran työstökeskuksen rajat. Näissä tapauksissa portaalin avoin pöytä ja suuri Z-akseli mahdollistavat karan pääsyn syviin onteloihin, joihin C-runkokone ei yksinkertaisesti pääse.
Yleisiä virheitä määritettäessä viisiakselista portaalia
- Keskittyminen vain X/Y/Z-liikenteeseen ja huomioimatta poikkipalkin korkeutta. Osa saattaa mahtua pöydälle, mutta silti törmätä palkkiin, kun pää kallistuu.
- Unohda, että pyörivät akselit tarvitsevat vääntömomenttia, eivät vain nopeutta. Monet viisiakseliset päät näyttävät nopeilta paperilla, mutta ne eivät pysty pitämään painavaa työkalua vinossa leikkauksessa.
- Ohjelmoinnin oppimiskäyrän aliarviointi. Viiden akselin samanaikainen koneistus vaatii CAM-taitoja, asennuskuria ja simulointitottumuksia, joita kolmiakselisilla konepajoilla ei ole.
- Työkalun pituuden ja työkalunpitimen välyksen huomiotta jättäminen. Pyörivä pää lisää fyysistä kokoa, mikä muuttaa minimiulottuvuutta ja alinta Z-asentoa.
- Karan sovittaminen materiaaliin vain osittain – kiinnitystä ja vaimennusta huomioimatta. Pitkät ohuet seinät suurissa osissa voivat aiheuttaa kolinaa, jota mikään karan päivitys ei voi parantaa.
Usein kysyttyjä kysymyksiä Five-Axis Gantry CNC:stä
Q1: Mihin 5-akselista portaalista CNC-konetta käytetään?
Sitä käytetään suurille työkappaleille, jotka tarvitsevat viisipuolista tai ääriviivatyöstöä yhdessä kokoonpanossa – tyypillisesti ilmailun rakenneosat, suuret muotti- ja muottilohkot sekä energiakomponentit. Portaalirunko tarjoaa tarvittavan jäykkyyden pitämään tarkkuuden pitkillä matkoilla.
Q2: Kuinka paljon 5-akselinen portaali CNC-kone maksaa?
Hinta riippuu työkuoresta, karan tehosta, kiertoakselin kokoonpanosta ja ohjausjärjestelmästä. Ei kahta samanlaista lainausta. Oikea tapa on määrittää suurin osa ja pyytää valmistajaa konfiguroimaan koneen sen ympärille.
Kysymys 3: Mitä eroa on 5-akseliisella portaalilla ja 5-akselisella pystysuoralla työstökeskuksella?
VMC:ssä on C-runko, jonka kara on asennettu pöydän yläpuolelle yhteen valupilariin. Portaalissa on kaksi pylvästä, jotka tukevat poikkipalkkia, mikä lisää jäykkyyttä ja mahdollistaa paljon pidemmän X-akselin liikkumisen. Portaali on yleensä parempi, kun osa ylittää 2 metriä.
Q4: Millä tarkkuudella 5-akselinen portaali CNC voi pitää?
Tarkkuus riippuu kompensoinnista, lämmönsäädöstä ja asteikon takaisinkytkemisestä. Oikein määritelty kone pystyy paikantamaan useiden sadasosien millimetrin, minkä vuoksi se sopii muottiin ja tarkkuusvalmistukseen. Valmistajan tulee toimittaa tarkkuustiedot mitattuna koko tilavuudesta, ei vain yhdestä pisteestä.
Q5: Voidaanko 3-akselinen portaali-CNC päivittää viisiakseliseksi myöhemmin?
Pyörivän pään tai pöydän jälkiasennus on mahdollista, kun ohjausjärjestelmä ja käytöt ovat yhteensopivia, mutta suunnittelukustannukset ovat usein lähellä uuden koneen hintaa. Useimmat yritykset valitsevat viisiakselisen version, kun 3-akselinen kone ei enää riitä.
Q6: Mitä huoltoa portaalikoneistuskeskus tarvitsee?
Huolto keskittyy ohjaustien voiteluun, kalkin takaisinkytkentäpuhdistukseen, karan jäähdytykseen ja pyörivien pään tiivisteiden tarkistamiseen. Koska portaalissa on pitkä X-akseli, säännölliset vaaitustarkastukset ovat myös tärkeitä, jotta vältetään tarkkuuden ajautuminen.


Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä.
YHTEYSTIEDOT
Nantong New Era Technology Co., LTD
- Viiden tähden teollisuuspuisto, Chongchuanin alue, Nantong City, Jiangsun maakunta, Kiina
- PUH:+86-19851302688
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Mobiilipääte
NANTONG NEW ERA TECHNOLOGY CO., LTD Kaikki oikeudet pidätetään. CNC-työstökeskusten valmistajat Kiinan työstökeskustehtaat
