


Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / CNC-työstökeskusten selitys: tyypit, keskeiset tekniset tiedot ja kuinka valita
CNC-työstökeskusten selitys: tyypit, keskeiset tekniset tiedot ja kuinka valita
 2026.09.23
 Teollisuuden uutisia
Koneistusurakoitsija toi meille kerran tarjouksen 2 000 pumppupesästä yksinkertaisella vaatimuksella: ±0,008 mm:n poraustoleranssi dokumentoituna jokaiseen osaan. Liikkeen käsimyllyt saattoivat osua siihen numeroon hyvänä päivänä, mutta ei vuoro vuorosta eikä asiakkaan vaatimilla mittauskirjoilla. Tilaus meni liikkeelle, jossa oli CNC-työstökeskuksia. Jälkeenpäin omistajan kysymys oli juuri se, joka jokaisen ostajan pitäisi kysyä: minkä tyyppisen koneistuskeskuksen todella tarvitsen ja mitkä tekniset tiedot todella ratkaisevat, tuottaako se rahaa?
Mikä määrittelee CNC-työstökeskuksen?
Laita työstökeskus CNC-jyrsinkoneen viereen konepajalle ja näkyvä ero on automaattinen työkalunvaihtaja (ATC). CNC-työstökeskus on tietokoneella numeerisesti ohjattu työstökone, joka on suunniteltu suorittamaan jyrsintä, poraus, poraus, kierre ja kalvaus yhdessä kokoonpanossa, työkalujen vetäminen makasiinista ja niiden vaihtaminen ilman käyttäjän käsiä. Tämä yksi ominaisuus muuttaa yhden työkalun leikkausoperaation peräkkäiseksi prosessiksi: kone voi kohdata kappaleen, porata sen reiät, porata kriittiset halkaisijat ja napauttaa kierteitä – kaikki yhdessä ohjelmajaksossa.
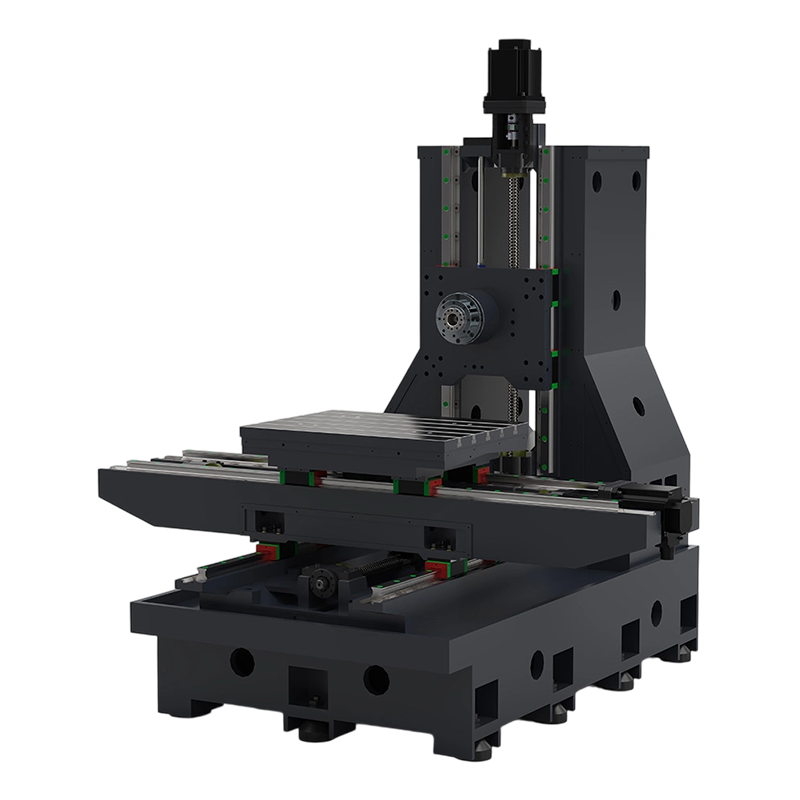
Miksi sillä on merkitystä kustannuspuolella? Koska jokainen manuaalinen työkalun vaihto on vaihtelun lähde. Työkalu istuu eri tavalla pidikkeessä, käyttäjän kiristysmomentti vaihtelee ja karan lämpenemistila muuttuu. Koneistuskeskus poistaa nämä muuttujat, minkä vuoksi toistettavuus, ei nopeus, on todellinen syy liikkeiden päivittämiseen. Alla oleva kaavio näyttää tärkeimmät komponentit, joita arvioit missä tahansa työstökeskuksessa - pilari, karapää ja sen käyttö, työpöytä, työkalumakasiini, ohjauspaneeli ja alusta, joka kantaa koko rakenteen.
CNC-työstökeskuksen pääkomponentit
Saat yksityiskohtaisemman esittelyn siitä, kuinka ohjausjärjestelmä koordinoi karaa, akseleita ja työkalun muutoksia, oppaamme mikä on CNC-työstökeskus ja miksi sillä on merkitystä selittää ohjaussilmukan vaihe vaiheelta.
Kolme pääkonfiguraatiota
Lähes jokainen markkinoiden koneistuskeskus jakautuu kolmeen perheeseen. Valinta perustuu työkappaleen muotoon, työstettävän pintojen lukumäärään ja kappaleen kokoon.
Pystytyöstökeskukset (VMC)
VMC pitää karan kohtisuorassa pöytään nähden. Se on oletusarvo litteille osille, muottilevyille, kannakkeille ja kaikille työkappaleille, joiden kriittisiin ominaisuuksiin pääsee käsiksi ylhäältä. Asennus on yksinkertaista, koska pöytä on auki kolmelta sivulta ja alkuinvestointi on pienin kolmesta perheestä. Pajassa, joka leikkaa tyypillisiä tuotantoosia noin 1 000 mm:iin asti X-liikenteessä, VMC tarjoaa parhaan suorituskyvyn ja sijoitetun pääoman suhteen. Taloudellinen EV850 VMC on edustava sisääntulopiste käsinjyrsinnästä siirtyville liikkeille.
 EV850 Taloudellinen pystysuora koneistuskeskus tuotantoliikkeille Tämä VMC tarjoaa edullisen sisääntulopisteen manuaalisesta jyrsinnästä siirtyville liikkeille, ja sen muotoilu helpottaa nosturin lastausta, huoltoa ja yhden näppäimen käyttöliittymän käyttöä. Näytä tuote →
Vaakasuuntaiset koneistuskeskukset (HMC)
Kierrä karaa 90 astetta ja saat HMC:n. Vaakasuora asento antaa lastujen pudota pois työkalusta ja työkappaleesta, mikä parantaa työkalun käyttöikää ja pinnan viimeistelyä syvissä porauksissa ja laatikkomaisissa osissa. HMC:t hyväksyvät myös lavanvaihtajat luonnollisemmin kuin VMC:t, joten ne hallitsevat automaattisia soluja, jotka työstävät voimansiirtokoteloita, venttiilirunkoja ja pumppukoteloita keskisuurista suuriin määriin. Vaakasuuntaisessa HMC80-työstökeskuksessa näkyy tyypillinen layout: kara, pilari ja lavajärjestelmä, joka voidaan laajentaa monilavasoluksi.
 HMC80 vaakasuuntainen koneistuskeskus automaattisille lavakennoille Vaakasuuntaisen karan ja lavaystävällisen asettelunsa ansiosta tämä kone sopii syväporaisiin ja laatikkomaisiin osiin, ja se voi laajentua monilavaautomaatioiksi keskisuurille ja suurille määrille. Näytä tuote →
Gantry-koneistuskeskukset
Kun työkappale ylittää noin 1,5 m X-liikkeessä, portaali ottaa vallan. Kara kulkee kahden pilarin tukemalla sillalla, kun taas työkappale pysyy paikallaan alustalla. Tämä suljettu runko tarjoaa erinomaisen jäykkyyden suuressa kirjekuoressa, minkä vuoksi portaalit ovat vakiovarusteita suurissa muotti- ja muottipajoissa, ilmailu- ja avaruusrakenteiden työstyksessä ja raskaassa levytyöstössä. PL2016-pukkikoneistuskeskus on tyypillinen esimerkki keskikokoisesta portaalista, jossa on 2 000 mm:n X-liike.
 PL2016 Gantry-työstökeskus suurille jäykille työkappaleille Keskikokoinen portaali, jossa on 2 000 mm:n X-liike, rakennettu suuria muotti-, muotti-, ilmailu- ja levytöihin, joissa suljetun kehyksen jäykkyys suuressa kuoressa on välttämätöntä. Näytä tuote →
| Kriteeri | VMC | HMC | Gantry |
|---|---|---|---|
| Karan suuntaus | Pystysuora | Vaakasuora | Pystysuora |
| Paras osan muoto | Litteät osat, ylhäältä pääsyominaisuudet | Koteloosat, syväreiät, monitasotyöstö | Isot levyt, isot muotit, pitkät rakenneosat |
| Tyypillinen X-matka | 600–1380 mm | 630-1000 mm | 2000–2500 mm |
| Sirun evakuointi | Kohtalainen | Erinomainen (painovoima-avusteinen) | Kohtalainen |
| Automaatiopotentiaali | Manuaalinen tai lava | Vakiolava | Manuaalinen tai kiskopohjainen |
| Suhteellinen hintaindeksi | 1.0 | 1,6–1,9 | 2,2–2,8 |
Valinta näiden perheiden välillä riippuu harvoin siitä, kumpi on "parempi". Valinta VMC:n ja HMC:n välillä riippuu osan geometriasta ja eräkokosta – vertailumme VMC vs HMC määrittelee päätöksentekosäännöt käytännössä.
Tärkeimmät tekniset tiedot, jotka ratkaisevat todellisen suorituskyvyn
Neljä erittelyryhmää määrittävät, ansaitseeko koneistuskeskus: akselin liike, karan suorituskyky, työkalun kapasiteetti ja ohjausjärjestelmä. Ne on tarkasteltava pakettina, sillä iso matka heikolla karalla tai pieni työkalumakasiini pullonkaa todellisia töitä esitenumeroista riippumatta.
Akselin liikearvot vastaavat nykyisten New Era -työstökeskusmallien luettelotietoja.
Akseliliike on ensimmäinen suodatin, koska se määrittää osan enimmäiskoon. Käytännön nyrkkisääntönä on, että älä osta konetta, jonka suurin osa on yli 70 prosenttia nimellisliikkeestä – tarvitset tilaa työskentelylle, puristimille ja työkalun välykselle.
| Erittely | Sisäänpääsy VMC | HMC | Gantry |
|---|---|---|---|
| Työmatka X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2 000 × 1 600 × 800 mm |
| Karan kartio | BT40 | BT40 / BT50 | BT50 |
| Karan nopeusalue | 8000-12000 rpm | 6000-8000 rpm | 4000-6000 rpm |
| Työkalulehti capacity | 16-24 työkaluja | 24-40 työkalua | 16-24 työkaluja |
| Tyypillinen sovellus | Muotit, kiinnikkeet, levyt | Kotelot, sylinterit, kennot | Suuret muotit, ilmailulevyt |
Karan nopeuden tulee vastata hallitsevaa materiaalia. Jos leikkaat pääasiassa terästä, 8 000 rpm kara riittää ja tuottaa paremman vääntömomentin pienemmällä nopeudella kuin 12 000 rpm yksikkö; jos leikkaat alumiinia, korkeampi kierroslukualue on lisäkustannusten arvoinen.
Koneen yhdistäminen osaan: Tutkavertailu
Liikkeiden omistajat arvioivat konetta yleensä kuudella kriteerillä: asennusjoustavuus, jäykkyys, tehokkuus, automaatiovalmius, suurten osien kapasiteetti ja kustannustehokkuus. Piirrä kolme kokoonpanoa ja kompromissit tulevat näkyviin.
Laadullinen vertailu – arvosanat kuvastavat kunkin kokoonpanon tyypillisiä vahvuuksia yleisissä työpajasovelluksissa.
Tutka tekee kompromissin selväksi. VMC johtaa joustavuuteen ja kustannustehokkuuteen, minkä vuoksi se on edelleen yleisin ensimmäinen koneistuskeskus. HMC johtaa automaatiovalmiutta ja sirunhallintaa – oikea vastaus, kun sama osaperhe on käytössä kuukausia. Portaali johtaa jäykkyyteen ja suurten osien kapasiteettiin, mutta maksaa rangaistuksen jalanjäljen ja hinnan perusteella. Valitse ulottuvuus, joka epäonnistuu nykyisissä töissäsi useimmin, ja olkoon se ratkaiseva akseli.
Missä koneistuskeskukset ansaitsevat säilytyksensä
CNC-työstökeskuksia käytetään kaikilla tarkkuustuotannon segmenteillä. Yleinen malli on, että mitä korkeampi työkappaleen arvo on, sitä suurempi on yksittäisen käyttäjän virheen taloudellinen vaikutus – ja sitä vahvempi on automatisoitujen, toistettavien prosessien peruste. Tyypillisiä sovelluksia ovat:
- Muoti ja meisti: ytimet, ontelot ja elektrodipidikkeet, usein yhdistettynä uppo-EDM:ään terävien sisäkulmien ja karkaistujen yksityiskohtien saamiseksi, joihin leikkurit eivät pääse käsiksi.
- Autoteollisuus: vaihteistokotelot, jarrusatulat, ohjausnivelet ja pumppujen rungot keski-korkeissa sarjoissa.
- Ilmailu: rakenteelliset rivat, laipiot ja ohutseinäiset monoliittiset osat, joissa materiaalin poisto on suuri ja jäykkyys on kriittinen.
- Lääketiede ja elektroniikka: instrumenttikotelot, implanttien prototyypit, liitinmuotit ja jäähdytyslevyt, joissa toleranssit ovat tiukat ja erät pienet.
Muottipajoissa yleinen ja tehokas jako on antaa koneistuskeskuksen tehdä 70–80 prosenttia materiaalin poistosta ja käyttää CNC EDM:ää geometriaan, jota pyörivä leikkuri ei pysty tuottamaan. Tämä yhdistelmä selittää, miksi muottien valmistajat yleensä investoivat molempiin tekniikoihin sen sijaan, että panostavat jompaankumpaan.
Omistuskustannukset: Mitä tulee viiden vuoden aikana
Ostohinta on näkyvin luku, mutta se on pienin hyödyllinen luku. Viiden vuoden aikana koneistuskeskuksen omistuskustannukset sisältävät työkalut ja työskentelyn, ylläpidon, energian, ohjelmointiajan sekä itse lattiapinta-alan. Kahdessa vuorossa toimiva kone voi perustella hintansa 18–24 kuukaudessa; sama kone, joka toimii kuusi tuntia päivässä, voi kestää viisi vuotta. Osta kapasiteettia, jonka voit todella ladata.
Ohjeellinen indeksi vertailukelpoisille työkuorille – todelliset tarjoukset riippuvat vaihtoehdoista, ohjausjärjestelmästä ja kokoonpanosta.
Suhteellinen hinnoittelu luokkien välillä on vasta alkua. Työnpito ja työkalut lisäävät usein 10–20 prosenttia ensimmäisen työsarjan hankintahintaan. Energia ja kulutusosat ovat pienempi sarja, mutta huolto ei: keskikokoinen VMC tarvitsee karan tarkastuksen ja voitelupalvelun kiinteässä aikataulussa, ja työn lykkääminen luo klassisen vikakuvion, jossa toleranssit ajautuvat ja kone vioittuu tuotantotilauksen aikana suunnitellun seisokkiajan sijaan.
Investointia suojaavat huoltopisteet
Koneistuskeskuksen tarkasti pitävä huoltosuunnitelma ei ole monimutkainen, mutta sitä on noudatettava kalenterin mukaan, ei kriisiaikataulun mukaan:
- Joka vuoro – tarkista jäähdytysnesteen pitoisuus, tavan voitelu ja karan lämpötila; kuuntele epätavallista leikkausääntä.
- Viikoittain — tarkasta työkalumakasiinin varsi ja puristinanturit; puhdista karan kartio.
- Kuukausittain — tarkista välyksen ja akselin kompensointiarvot; tarkasta kulkutien kannet lastujen varalta.
- Neljännesvuosittain – suorita kuulatankotesti varmistaaksesi ympyrämäisyyden ja diagonaalin tarkkuuden.
- Vuosittain – täydellinen geometrinen kohdistus, asteikon kalibrointi ja voitelujärjestelmän huolto.
Määräaikaishuolto on halvin vakuutus, jonka voit ostaa. Kalibrointisyklissään pidetty koneistus kestää toleranssin vuosia; laiminlyöty kuluttaa kalliita työkaluja ja korjauksia kauan ennen kuin se epäonnistuu.
Usein kysyttyjä kysymyksiä CNC-työstökeskuksista
Q1. Mikä on CNC-työstökeskus?
CNC-työstökeskus on tietokoneohjattu työstökone, joka suorittaa jyrsintä-, poraus-, poraus-, kierteitys- ja kalvaustyökalut automaattisella työkalunvaihtajalla, joten useita operaatioita tapahtuu yhdessä ohjelmasyklissä ilman manuaalisia työkalun vaihtoja.
Q2. Mitä eroa on VMC:n ja HMC:n välillä?
Pystysuorassa työstökeskuksessa on pystykara ja se sopii litteisiin osiin, joissa on ominaisuuksia päällä. Vaakasuuntaisessa työstökeskuksessa on vaakasuuntainen kara, parempi lastunpoisto, ja se on parempi valinta laatikkomaisille osille ja automaattisille lavakennoille.
Q3. Kuinka paljon CNC-työstökeskus maksaa?
Aloitustason VMC on edullisin tapa päästä sisään, kun taas HMC:t maksavat noin 1,5–1,9 kertaa enemmän ja portaalit 2,2–2,8 kertaa enemmän vastaavista kirjekuorista. Viiden vuoden kokonaisomistuskustannukset sisältävät myös työkalut, ylläpidon, energian ja ohjelmoinnin.
Q4. Mitä 3-akselinen, 4-akseli ja 5-akseli tarkoittaa?
Ne kuvaavat ohjattujen akselien lukumäärää. 3-akselinen kone liikkuu X, Y ja Z. 4-akselinen lisää pyörivän pöydän. 5-akseli lisää kaksi pyörivää akselia, joten työkalu voi lähestyä kappaletta lähes mistä tahansa kulmasta yhdellä asetuksella.
Q5. Voiko koneistuskeskus korvata CNC-jyrsinkoneen?
Useimmissa tuotantotöissä kyllä, koska koneistuskeskus lisää automaattisen työkalun vaihdon, nopeammat kiertoajat ja paremman johdonmukaisuuden. Poikkeuksen muodostavat erittäin suuret, pitkät osat, jotka tarvitsevat erillisen jyrsinkoneen tai portaalin laajennetun kuoren.
Q6. Mihin portaalikoneistuskeskusta käytetään?
Gantry-työstökeskuksia käytetään suuriin työkappaleisiin, kuten suuriin muottipohjaan, ilmailun rakennelevyihin ja ylimitoitettuihin kiinnikkeisiin, joissa X-matka ylittää noin 1,5 m ja työkappale pysyy paikallaan liikkuvan sillan alla.


Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä.
YHTEYSTIEDOT
Nantong New Era Technology Co., LTD
- Viiden tähden teollisuuspuisto, Chongchuanin alue, Nantong City, Jiangsun maakunta, Kiina
- PUH:+86-19851302688
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Mobiilipääte
NANTONG NEW ERA TECHNOLOGY CO., LTD Kaikki oikeudet pidätetään. CNC-työstökeskusten valmistajat Kiinan työstökeskustehtaat
