


Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / CNC-jyrsinkoneiden selitys: tyypit, keskeiset tiedot ja käytännön ostoopas
CNC-jyrsinkoneiden selitys: tyypit, keskeiset tiedot ja käytännön ostoopas
 2026.08.13
 Teollisuuden uutisia
Kaksi myymälää voi ostaa pystysuuntaisia työstökeskuksia, jotka näyttävät samanlaisilta paperilla, mutta toinen valmistaa tasaisia osia vuosia, kun taas toinen taistelee tärinää, lämpöryömimiä ja toistuvia ohjausvirheitä vastaan. Erona on harvoin tarran hinta. Se istuu koneen rakenteessa, karan määrittelyssä, akseliliikenteessä ja ohjausjärjestelmässä - metallilevyn alle piilossa olevissa komponenteissa.
Tässä oppaassa kerrotaan, miten CNC-jyrsinkoneet luokitellaan, mitkä tekniset tiedot ansaitsevat tarkan tarkastelun ja kuinka kone sovitetaan todellisuudessa leikattuihin osiin. Käytä sitä mallien listaamiseen luottavaisin mielin sen sijaan, että luottaisit esitteiden väitteisiin.
Mikä a CNC-jyrsinkone ei
CNC-jyrsinkone poistaa materiaalia pyörivällä monipistejyrsimellä. Työkappale kiinnitetään pöytään, kun taas kara noudattaa ohjelmoituja X-, Y- ja Z-koordinaatteja tuottaakseen litteitä pintoja, uria, taskuja, reikiä ja monimutkaisia muotoja metalliin, muoviin ja komposiitteihin.
Koska jokainen liike seuraa digitaalisia koordinaatteja, kone korvaa manuaalisen taidon toistetulla tarkkuudella: aamulla leikattu osa on identtinen iltapäivällä leikatun kappaleen kanssa, kunhan kone pysyy jäykkänä ja lämpöstabiilina. Tämä vakaus määräytyy alla olevan rakenteen perusteella.
Tyypillinen pystysuora koneistuskeskuksen layout: kuormitusrata kulkee alustasta pilarin ja karapään läpi ja alustasta pöydän läpi työkappaleeseen.
Jokainen gramma tärinää työkalun ja työkappaleen välillä näkyy pinnan viimeistelyssä. Siksi rakenne tulee ennen ominaisuuksia : raskaampi pohja, oikein uurretut valukappaleet ja laadukkaat lineaariset ohjaimet ovat tärkeämpiä kuin pitkä vaihtoehtoluettelo.
Rakenne ensin: pystysuora, vaaka tai portaali
Ennen kuin vertaat merkkejä, päätä koneen rakenne. Se määrittelee osat, joita voit valmistaa, tuotantonopeuden ja tarvitsemasi lattiatilan.
Pystysuuntaiset työstökeskukset
VMC:t kiinnittävät karan pystysuoraan ja ovat yleisin luokka. Ne tarjoavat laajimman monipuolisuuden: helppo asennus, hyvä käytettävyys ja pieni koko. Tyypillinen X-akselin liike vaihtelee noin 500 mm:stä pienikokoisissa koneissa 1300 mm:iin isoiskuisissa malleissa, mikä kattaa litteät levyt, muotit ja kotelot. Useimmille työpaikoille VMC on oikea lähtökohta.
Vaakasuuntaiset työstökeskukset
HMC:t asettavat karan vaakasuoraan. Lastut putoavat pois leikkauksesta, ja suljettu runkorakenne tarjoaa korkean jäykkyyden raskaaseen jyrsintään. Prismaattiset osat, jotka tarvitsevat koneistuksen neljältä sivulta, hyötyvät pyörivästä pöydästä tai lavanvaihtajasta, mikä vähentää asetuksia. Tuotantokeskeiset myymälät valitsevat tämän luokan, kun toistettava paikannus ja korkea suorituskyky ovat tärkeitä. Katso tarkemmin, miksi vaakasuuntainen työstökeskus valitaan tarkkuustyöstöön. Kuormalava HMC80 vaakasuuntainen koneistuskeskus tuo useita kasvoja ulottuville yhden jakson aikana.
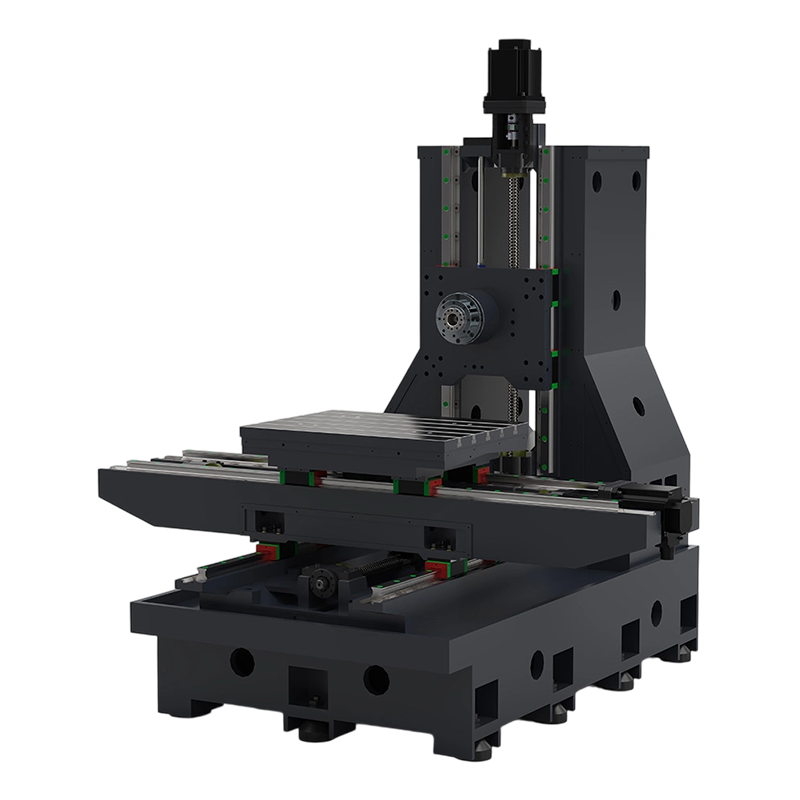 HMC80 vaakasuuntaisen koneistuskeskuksen valmistajat, yritys - Nantong New Era Techn Nantong New Era Technology Co., Ltd on kiinalainen OEM/ODM HMC80 vaakasuuntaisen koneistuskeskuksen valmistaja ja yritys, joka pyrkii käytettävyyden parantamiseen... Näytä tuote →
Gantry-työstökeskukset
Liikkuvan pilarin sijasta portaalikoneisto kantaa karaa kahden pilarin tukemalla poikkipalkilla. Tämä rakenne käsittelee erittäin suuria työkappaleita: pitkiä välilevyjä, suuria muotteja, rakenne- ja ilmailuosia. A PL2016 portaalin työstökeskus tarjoaa noin 2000 mm:n X-akselin liikematkan ja noin 1600 mm:n Y-akselin liikeradan, mikä tarkoittaa suoraan suurinta osaa, jonka voit ladata yhdellä asennuksella. Arkkitehtuuria selitetään tarkemmin artikkelissamme, jossa kerrotaan, mikä on portaalin työstökeskus.
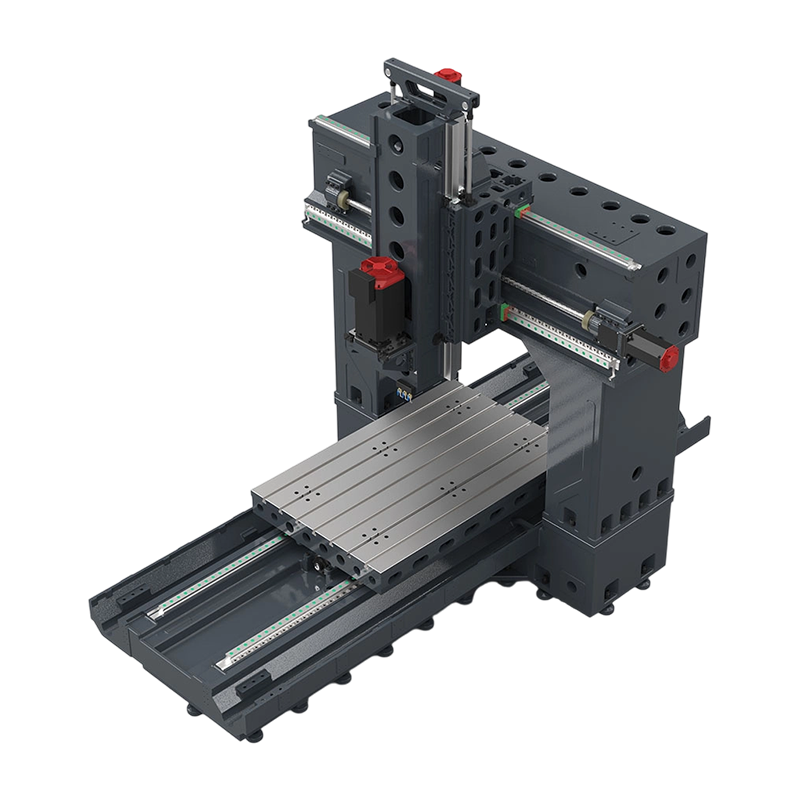 PL2016 Gantry Machining Center Manufacturers, Company - Nantong New Era Technolo Nantong New Era Technology Co., Ltd on kiinalainen OEM / ODM PL2016 Gantry Machining Center -valmistaja ja yritys, joka pyrkii käytettävyyteenTyö... Näytä tuote →
| Rakenne | Tyypillinen X-matka | Soveltuu parhaiten | Lattiatila ja kokoonpano |
|---|---|---|---|
| Pysty työstökeskus | 500-1300 mm | Litteät osat, muottien sisäosat, kotelot, yleistyöt | Kompakti; yksinkertainen asennus |
| Vaakasuuntainen koneistuskeskus | 500-1000 mm | Prismaattiset osat, korkea tuotanto, monipuolinen työ | Suurempi lavajärjestelmällä |
| Gantry-koneistuskeskus | 1500-4000 mm | Suuret muotit, pitkät levyt, rakenneosat | Suurin jalanjälki |
Viisi eritelmää, joilla on enemmän merkitystä kuin markkinointi
Akseliliike: sovi kirjekuoreen, älä ylikokoa
X-, Y- ja Z-liikkeet määrittävät työkappaleen enimmäisverhokäyrän. Yksinkertainen sääntö: valitse pienin osiin sopiva kirjekuori, jossa on tilaa työkaluille ja kiinnityksille, koska suuremmat koneet maksavat enemmän, kuluttavat enemmän tehoa ja vievät enemmän lattiatilaa.
X-akselin liike määrittää suurimman osan pituuden, jonka voit työstää yhdellä asetuksella. Arvot osoittavat yleisiä luokkia; tarkista tarkat luvut rakentajan teknisistä tiedoista.
Jos suurin osasi mahtuu noin 850 mm x 500 mm sisään, an taloudellinen EV850 pystysuora työstökeskus pitää kirjekuoren rehellisenä maksamatta isommasta pöydästä.
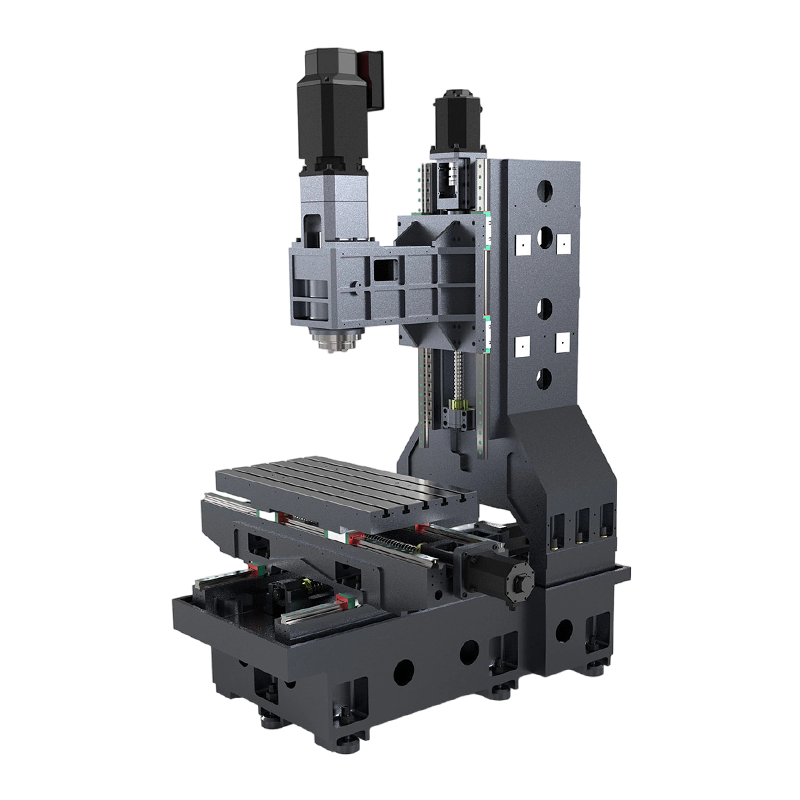 Taloudelliset VMC EV850 -valmistajat, yritys - Nantong New Era Technology Co., Lt Nantong New Era Technology Co., Ltd on kiinalainen OEM/ODM Taloudellinen VMC EV850 -valmistaja ja yritys, käytettävyyden tavoittelu työllistää... Näytä tuote →
Karan kartio, teho ja nopeus
Kara on koneen sydän. BT40-karat käsittelevät kevyestä keskikokoiseen jyrsintään noin 10 000-12 000 rpm:n nopeudella; BT50-karat tarjoavat enemmän vääntömomenttia ja jäykkyyttä raskaisiin teräksen ja titaanin leikkauksiin pienemmillä nopeuksilla. Yhdistä kara materiaaliin: suuri nopeus auttaa alumiinia; korkea vääntömomentti alhaisilla kierrosluvuilla on tärkeää teräkselle .
Paikannustarkkuus ja toistettavuus
Useimmat uudet standardi-VMC:t ilmoittavat paikannustarkkuuden välillä 0,005-0,02 mm ja toistettavuuden noin 0,003-0,01 mm. Käsittele tietolomaketta lähtökohtana, ei takuuna. Pyydä rakentajalta laserkalibrointituloksia ja pyydä koeleikkaus todellisissa leikkausolosuhteissa. Tarkkuus on koko konejärjestelmän ominaisuus, ei yksittäisen komponentin.
Ohjausjärjestelmä, työkalut ja lisävarusteet
Tarkista CNC-säätimestä ohjelmoinnin helppous, muistin koko ja valmiit työkierrot. 20-30 taskua sisältävä työkalumakasiini kattaa useimmat työt. Karan läpi kulkeva jäähdytysneste ja lastukuljetin eivät ole luksusvaihtoehtoja; ne lyhentävät kiertoaikaa ja pidentävät työkalun käyttöikää.
Yhdistä kone materiaaliin, monimutkaisuuteen ja tilavuuteen
Materiaali
Alumiini ja muovit mahdollistavat suuret karanopeudet ja aggressiiviset syöttönopeudet. Teräs ja ruostumaton teräs vaativat vääntömomenttia ja jäykkyyttä. Kovetetut materiaalit yli noin 50 HRC vaativat yleensä hiontaa tai EDM:ää jyrsinnän sijaan. Kone, joka leikkaa alumiinia tehokkaasti, ei välttämättä leikkaa terästä hyvin.
Osan monimutkaisuus
Kolmiakseliset koneet käsittelevät litteitä pintoja, taskuja ja reikiä - suurimman osan koneistustyöstä. Neljäs akseli lisää indeksoidun pyörimisen osille, jotka tarvitsevat koneistuksen useilla pinnoilla. Viisiakseliset koneet ovat erinomaisia monimutkaisilla muotoilluilla pinnoilla, mutta niiden kustannus- ja ohjelmointivaatimukset ovat korkeammat. Hienojakoiset muottityöt ja grafiitin työstö kuuluvat omaan suurnopeuskoneiden luokkaan, jonka kaiverrus- ja jyrsinkoneiden toimintaperiaatteet ja sovellukset olemme käsitelleet erikseen.
Tuotantomäärä
Pienikokoiset työpaikat hyötyvät joustavasta VMC:stä. Suurten volyymien valmistajat pitävät parempana HMC:tä, jossa on lavaautomaatio lyhentääkseen tyhjäkäyntiä. Iso yksiosainen työ kuuluu portaalikoneeseen. Alla olevassa tutkakaaviossa verrataan kolmea rakennetta käytännössä tärkeimpien kriteerien mukaan.
Konerakenteiden suhteellinen suorituskykyvertailu. Pisteet ovat suuntaa antavia, eivät mitattuja arvoja.
Kokonaiskustannukset ja ostoriskit
Omistuskustannukset yhteensä
Ostohinta on vain osa tarinaa. Ensimmäisenä vuonna takila ja asennus, työkalut ja työskentely, jäähdytysnesteen ja lastun hallinta, koulutus ja ennaltaehkäisevä huolto voivat lisätä huomattavan osuuden alkuinvestoinneista. Kone, joka maksaa etukäteen enemmän, mutta pitää tarkkuuden pidempään, on usein halvempi viidessä vuodessa.
Yleisimmät ostovirheet
- Valitse kara, jonka teho on alivoimainen kovimmalle leikattavalle materiaalille.
- Ostaa kirjekuori, joka on liian pieni tulevaa työtä varten.
- Lastunhallinnan ja jäähdytysnesteen kapasiteetin huomioimatta jättäminen suuria määriä tehtäessä.
- Ohitetaan tarkkuustarkistus ja hyväksytään tietolomakkeen arvot nimellisarvoina.
- Näköala varaosien toimitusajan ja paikallisen palvelun saatavuuden.
Osta rakentajalta, jonka voit tarkastaa ja keskustella suoraan. Vahvista varaosien saatavuus, takuuehdot ja asennustuki kirjallisesti ennen allekirjoittamista.
Kun CNC EDM täydentää jyrsintää
Jyrsintä ei voi saavuttaa kaikkia geometrioita. Syvät ontelot, terävät sisäkulmat ja kovettuneet materiaalit ovat uppo-EDM:n aluetta. Monet muottipajat suorittavat molempia prosesseja rinnakkain: jyrsinkone rouhii muodon ja EDM viimeistelee yksityiskohdat. Jos työhön liittyy monimutkaisia muottionteloita, CNC-EDM-kone on täydentävä investointi, ei kilpailija jyrsimiselle.
CNC-jyrsinkoneen UKK
Q1. CNC-jyrsinkone vs CNC-reititin: mikä ero on?
Jyrsinkone on rakennettu metallille: jäykät valukappaleet, suuri vääntömomentti kara ja tiukat toleranssit. Reititin on kevyempi ja nopeampi, suunniteltu puulle, muoville ja pehmeille materiaaleille. Jos leikkaat terästä tai alumiinia päivittäin, tarvitset jyrsinkoneen.
Q2. Kuinka paljon CNC-jyrsinkone maksaa?
Taloudelliset pystysuorat työstökeskukset alkavat tyypillisesti 30 000–60 000 USD:stä. Tehokkaat koneet maksavat enemmän, ja portaali- tai vaakasuuntaiset järjestelmät riippuvat suuresti koosta ja vaihtoehdoista. Vertaa aina asennusten kokonaiskustannuksia.
Q3. Mitä materiaaleja CNC-jyrsinkoneella voi leikata?
Alumiini, teräs, ruostumaton teräs, titaani, messinki, muovit ja komposiitit ovat yleisiä. Pehmeämmät materiaalit mahdollistavat suuret nopeudet; Kovemmat materiaalit vaativat vääntömomenttia, jäykkyyttä ja pienempiä syöttönopeuksia.
Q4. Mitä eroa on 3-akselilla, 4-akselilla ja 5-akselilla?
3-akseliset koneet liikkuvat X, Y ja Z. 4-akseli lisää pyörivän akselin indeksoitua tai jatkuvaa pyöritystä varten. 5-akseli lisää kaksi pyörivää akselia monimutkaisille muotoilluille pinnoille. Suurin osa jokapäiväisistä osista on 3-akselista työtä.
Q5. Pysty- ja vaakajyrsinkone: mitä eroa on?
Pystysuora kone osoittaa karan alas pöytään - helppo asentaa ja erittäin monipuolinen. Vaakasuora kone asettaa karan yhdensuuntaiseksi pöydän kanssa, mikä parantaa lastunpoistoa ja jäykkyyttä tuotantotyöhön.
Q6. Mikä on CNC-jyrsinkoneen tarkkuus?
Uudet standardikoneet ilmoittavat tyypillisesti paikannustarkkuuden 0,005-0,02 mm ja toistettavuuden 0,003-0,01 mm. Tarkista arvot laserkalibrointituloksilla ja koeleikkauksella ennen toimituksen hyväksymistä.


Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä.
YHTEYSTIEDOT
Nantong New Era Technology Co., LTD
- Viiden tähden teollisuuspuisto, Chongchuanin alue, Nantong City, Jiangsun maakunta, Kiina
- PUH:+86-19851302688
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Mobiilipääte
NANTONG NEW ERA TECHNOLOGY CO., LTD Kaikki oikeudet pidätetään. CNC-työstökeskusten valmistajat Kiinan työstökeskustehtaat
